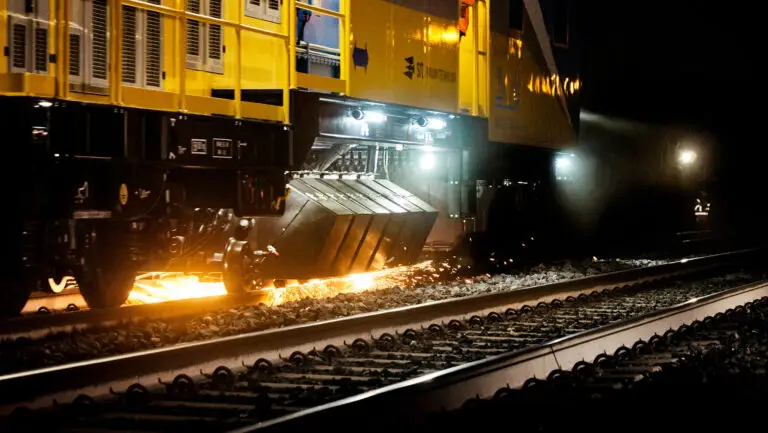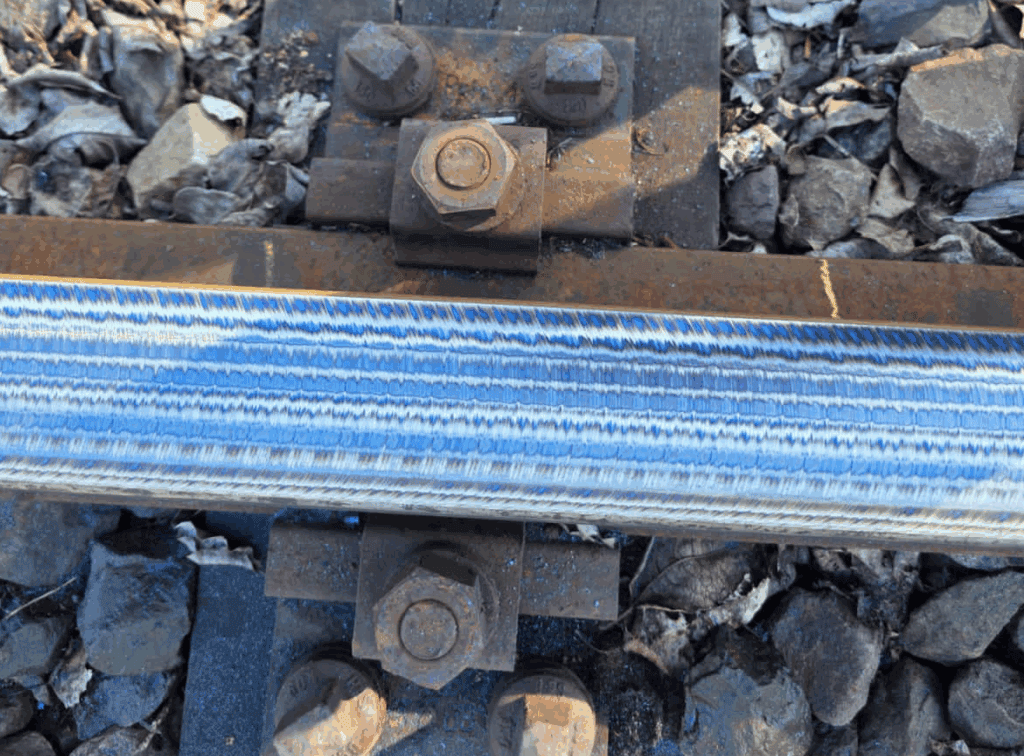
Reibungsbrand ist ein thermischer Defekt, der auftritt, wenn sich die Schienenkopfoberfläche beim Schleifen oder bei der Schweißnahtnachbearbeitung überhitzt. Die Reibungswärme erhöht die Oberflächentemperatur rasch über die Umwandlungsschwelle des Stahls hinaus, wodurch sich die Mikrostruktur der Schienenoberfläche verändert, sie sich durch Oxidation verfärbt und – in schweren Fällen – Mikrorisse entstehen, die zu Ermüdungsbrüchen führen können.
Da das Schleifen präzise durchgeführt wird, um erweitern Im Schienenverkehr gehören Schleifspuren zu den schwerwiegendsten Qualitätsmängeln, die bei einer Schleifkampagne auftreten können. Dieser Leitfaden erläutert, wie Schleifspuren entstehen, wie sie gemäß internationaler Normen erkannt und bewertet werden und – was für Instandhaltungsplaner und Auftragnehmer besonders wichtig ist – wie sie durch die richtige Auswahl der Schleifscheibe und eine angemessene Prozesssteuerung verhindert werden können.
Kurze Antwort
Reibungsbrand ist eine Hitzeschädigung der Schienenkopfoberfläche, die durch eine zu hohe Schleiftemperatur verursacht wird – typischerweise durch zu hohen Schleifdruck, zu tiefen Schnitt, zu lange Verweildauer oder eine zu harte Schleifscheibe. Er zeigt sich in Form von stroh- bis bläulichen Oxidationsfarben und verändert die Mikrostruktur der Schiene: eine erweichte Temperzone oder eine spröde, wieder verhärtete “Weißschicht”, manchmal mit Mikrorissen. Er wird durch visuelle Farbprüfungen, Säureätzung, Metallographie, Härtemessungen oder Barkhausen-Rauschanalyse erkannt, und Normen wie EN 13231-2:2020 lassen ihn an der fertigen Schiene nicht zu. Die wirksamste Vorbeugung ist eine korrekt spezifizierte Schleifscheibe in Kombination mit leichten, unterbrechungsfreien Durchgängen.
Was ist ein Scheuerstoß?
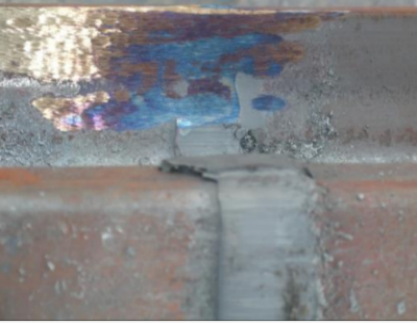
Unter „Schleifbrand“ versteht man eine Gruppe thermisch bedingter Oberflächenveränderungen, die durch übermäßige Wärmezufuhr beim abrasiven Schleifen verursacht werden. Je nach der an der Schienenkopfoberfläche erreichten Spitzentemperatur treten zwei unterschiedliche Formen auf:
| Formular | Oberflächentemperatur | Was passiert? | Typisches Erscheinungsbild |
|---|---|---|---|
| Anlassbrand (Weichmachen) | Unterhalb der Austenitisierungstemperatur (~720 °C für perlitischen Schienenstahl) | Die gehärtete Oberflächenschicht wird angelassen; Härte und Verschleißfestigkeit nehmen ab | Strohfarben → violett → blau → blauschwarz – Oxidationsfarben, abhängig von der Spitzentemperatur und der Dicke der Oxidschicht |
| Verbrennung durch erneute Erhärtung | Oberhalb der Austenitisierungstemperatur, gefolgt von einer schnellen Selbstabkühlung | An der Oberfläche bildet sich eine dünne, spröde, ungehärtete Martensitschicht (“weiße Schicht”) | Helle oder farblose Oberfläche mit einer harten, weißen Schicht; neigt zu Mikrorissen |
Für die visuelle Beurteilung vor Ort liefern die Oxidfarben (Härtefarben) einen groben Anhaltspunkt für die erreichte maximale Oberflächentemperatur – ungefähre Werte für perlitischen Schienenschutzstahl:
| Farbton | Ungefähre maximale Oberflächentemperatur |
|---|---|
| Helles Stroh | ~220 °C |
| Dunkles Stroh / Braun | ~250 °C |
| Lila | ~280 °C |
| Blau | ~300–320 °C |
| Blauschwarz / Grau | über ~330 °C |
Der Schweregrad der Rückverhärtung lässt sich anhand der Härte messen: Während der Standard-perlitische Schienenstahl typischerweise einen Härtewert von etwa 300–380 HV aufweist, liegt die ungetemperte martensitische “weiße Schicht” üblicherweise im Bereich von etwa 600–800 HV – hart, aber spröde und ohne die Unterstützung der darunterliegenden zähen Mikrostruktur. Die Verbrennungsschichten sind dünn – typischerweise zwischen einigen Hundertstel- und einigen Zehntelmillimetern –, weshalb oberflächliche Verbrennungen manchmal durch Nachschleifen beseitigt werden können, während tiefere Verbrennungen einen Schienenwechsel erfordern.
Beide Formen führen zu Schäden an der Schiene. Die gehärteten Bereiche nutzen sich schneller ab; nachgehärtete Bereiche sind spröde und brechen unter zyklischen Radlasten. Starke Schleifspuren gehen in der Regel einher mit Mikrorisse an der Oberfläche, die als Ausgangspunkte für Rollkontaktermüdung (RCF), Abplatzungen und – an Schweißverbindungen – vorzeitiges Versagen der Schweißnaht dienen.
Kernpunkt: Schleifbrand ist kein kosmetisches Problem. Die blaue oder blauschwarze Verfärbung ist lediglich das sichtbare Anzeichen einer darunter liegenden mikrostrukturellen Veränderung, weshalb er in den Abnahmekriterien als Ausschussgrund gewertet wird.
Warum „Grinding Burn“ wichtig ist
- Beschleunigter Verschleiß: Die erweichten (vergüteten) Bereiche verlieren an Härte und verschleißen um ein Vielfaches schneller als die umgebende Schiene.
- Entstehung von Ermüdung: Nachgehärteter Martensit und Mikrorisse führen unter Verkehrsbelastung zu Rissbildung an den Kanten, Abplatzungen und Verformungen.
- Schweißnahtintegrität: Bei Blitzstumpf- und Thermitverschweißungen beeinträchtigt eine Verbrennung an der Schweißnaht oder in deren Umgebung die Ermüdungsfestigkeit der Verbindung.
- Nacharbeitskosten: Verbrannte Schienen müssen tiefer nachgeschliffen oder – bei tiefen Verbrennungen – herausgeschnitten und neu verschweißt werden – kostspielige Nachbesserungsarbeiten, die durch einen korrekten Schleifvorgang vermieden werden können.
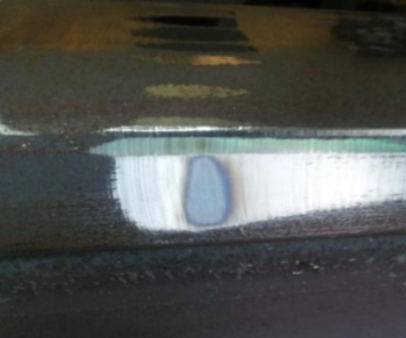
Was verursacht einen „Grinding Burn“?
Bei Verbrennungen durch Reibung kommt es immer auf einen Mechanismus an — Wärme, die schneller entsteht, als sie abgeführt werden kann — es gibt jedoch fünf häufige betriebliche Ursachen, die dies auslösen:
- Zu hoher Schleifdruck oder zu lange Verweilzeit. Wenn man das Rad zu fest drückt oder es zu lange an einer Stelle hält, konzentriert sich die Wärme auf einen kleinen Bereich.
- Zu große Schnitttiefe pro Durchgang. Der Versuch, in einem einzigen Durchgang zu viel Metall abzutragen, vervielfacht die Reibungsenergie. Bei vorbeugenden Durchgängen sollten nur kleine, kontrollierte Metallmengen abgetragen werden.
- Die Härte der Scheibe ist für die Anwendung zu hoch. Eine zu harte Schleifscheibe gibt stumpfe Schleifkörner nicht ab; die verglaste Scheibe reibt statt zu schneiden, und durch das Reiben entsteht Wärme statt Materialabtrag.
- Ungeeignetes Schleifmittel oder ungeeignete Bindung. Körnung, Schleifmittelart und Bindungszusammensetzung, die nicht auf den Schienenstahl und die Maschinenparameter abgestimmt sind, erhöhen die spezifische Schleifenergie.
- Mangelhaftes Wärmemanagement. Das Schleifen ohne Kühlmittel oder Staubbindewasser, eine hohe Umfangsgeschwindigkeit der Schleifscheibe oder langes, ununterbrochenes Schleifen an einer Stelle verhindern, dass die Wärme abgeführt wird.
Die ersten drei Ursachen lassen sich direkt steuern durch Auswahl der Schleifscheibe und Prozessdisziplin — weshalb die Wahl der Räder eine technische Entscheidung ist und keine reine Formalität beim Kauf.
Wie ein Schleifbrand erkannt wird
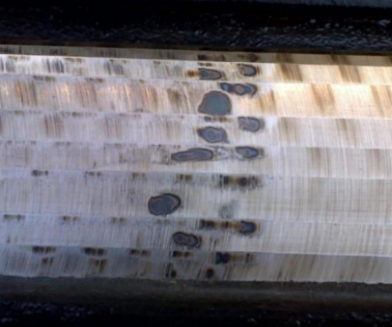
Bahninstandhaltungsunternehmen wenden fünf Prüfverfahren an, die von schnellen Sichtprüfungen bis hin zu Laboranalysen reichen:
| # | Verfahren | Grundsatz | Am besten geeignet für | Einschränkung |
|---|---|---|---|---|
| 1 | Sichtprüfung (Prüfung von Härte und Farbe) | Die Farbe und Dicke des Oxidfilms stehen in Zusammenhang mit der maximalen Oberflächentemperatur | Schnelle Überprüfung jedes einzelnen Durchgangs, sowohl in Schleifanlagen als auch bei der manuelle Endbearbeitung | Zeigt nur Brandstellen an, an denen Oxidationsverfärbungen sichtbar sind; leichte Brandstellen durch erneute Aushärtung können übersehen werden |
| 2 | Säureätzung | Durch Ätzen der Bodenoberfläche mit einer vorbereiteten Säurelösung lassen sich thermisch veränderte Bereiche anhand einer Farbveränderung erkennen | Zuverlässige Überprüfung von Schweißverbindungen auf Werkstattniveau | Erfordert Zugang zur Oberfläche, Chemikalien und Reinigung |
| 3 | Metallographische Untersuchung | Die Mikrostruktur einer Oberflächenprobe zeigt die vergütete oder nachgehärtete Schicht und deren Tiefe | Eindeutige Labordiagnose und Tiefenmessung | Zerstörend / laborbasiert; nicht für den routinemäßigen Einsatz im Feld geeignet |
| 4 | Härteprüfung | Durch Erhitzen verändert sich die Oberflächenhärte – Erweichung nach dem Anlassen, Härtung nach dem Nachhärten | Quantitative Überprüfung verdächtiger Bereiche | Punktmessung; muss anhand der Härte der Grundschiene kalibriert werden |
| 5 | Analyse des magnetischen Barkhausen-Rauschens | Thermische Schäden und Restspannungen verändern die magnetische Domänenstruktur des Schienenstahls; das Barkhausen-Signal ändert sich entsprechend | Schnelle, berührungslose Überprüfung langer Abschnitte mittels Messwagen und Handsonden | Erfordert instrumentierte Ausrüstung und eine qualifizierte Auswertung |
In der Praxis verwenden die Schleifmannschaften laufende Sichtprüfung Während der Arbeit – ein erfahrener Bediener unterbricht den Vorgang und korrigiert ihn, sobald eine “Bläue” auftritt –, während bei der Schweißnahtnachbearbeitung Säureätzung und Härtemessungen zum Einsatz kommen und zur objektiven Dokumentation zunehmend Barkhausen-basierte Systeme in Mess- und Schleifanlagen eingebaut werden.
Annahme-Kriterien für Schleifbrand: EN 13231-2, TB/T und AREMA
- EN 13231-2:2020 — Bahnanwendungen — Gleis — Abnahme von Bauleistungen — Teil 2: Abnahme von neu profilierten Schienen in geraden Gleisabschnitten, Weichen, Kreuzungen und Dehnungsvorrichtungen (Nachfolgenorm der EN 13231-3) – legt die optischen Abnahmekriterien für nachprofilierte Schienen in Europa fest. Thermisch beschädigte oder verbrannte Stellen sind auf der fertigen Oberfläche nicht zulässig.
- TB/T 1632.1-2014 (Chinesische Norm für das Schweißen von Schienen, Teil 1: Allgemeine technische Anforderungen) schreibt vor, dass die Schienenoberfläche an und um eine Schweißnaht herum muss frei von Schleifbrand sein.
- TB/T 2344.1-2020 (Schienen mit 43 kg/m bis 75 kg/m) erfordern die Reparatur schädlicher Oberflächenfehler durch Schleifen, wobei die Reparatur so durchgeführt werden muss, dass die Mikrostruktur der Schiene nicht beeinträchtigt wird.
- AREMA Auch in Nordamerika werden thermische Schäden durch Schleifen in den empfohlenen Vorgehensweisen als Mangel betrachtet, der durch kontrollierten Materialabtrag vermieden werden sollte.
Der rote Faden, der sich durch alle Standards zieht: Die Oberfläche der fertigen Schiene darf keine thermischen Schäden aufweisen., und wo Brandspuren festgestellt werden, müssen diese vollständig abgeschliffen werden – oder, wenn sie zu tief sind, muss die Schiene durchgeschnitten und neu verschweißt werden.
So beugen Sie Verbrennungen durch Schleifen vor
Vorbeugung ist eine Kombination aus ordnungsgemäßem Maschinenbetrieb und der richtigen Auswahl der Verbrauchsmaterialien.
1. Die Schleifparameter steuern
- Behalte die Schnitttiefe gering — Beim vorbeugenden Schleifen werden in mehreren Durchgängen jeweils Bruchteile eines Millimeters abgeschliffen, anstatt in einem einzigen Durchgang tief zu schleifen.
- Halte dich niemals damit auf an einer Stelle; halten Sie das Rad oder den Zug auf der geplanten Betriebsgeschwindigkeit.
- Verteilen Sie das Schleifmuster über den gesamten Schienenkopf, anstatt die Durchgänge auf einen einzelnen Bereich zu konzentrieren.
- Vermeiden Sie Stoßbelastungen; lassen Sie das Rad in die Kurve fahren, statt es ruckartig zu lenken.
2. Mit Hitze umgehen
- Verwenden Sie Wassersprühstrahl oder Kühlmittel, sofern die Maschine dafür ausgerüstet ist.
- Bei normaler Temperatur sollten Sie Folgendes anstreben: überhaupt keine sichtbare Verfärbung; ein korrekt eingestellter Präventivdurchlauf sollte kalt oder kaum warm enden.
- Begrenzen Sie die Dauer des ununterbrochenen Schleifvorgangs an einer Stelle und lassen Sie die Oberfläche abkühlen.
3. Wählen Sie die richtige Schleifscheibe aus
Hier entscheidet sich tatsächlich, ob man bei den meisten Problemen mit Schleifverbrennungen Erfolg hat oder nicht:
- Härtegrad: Wählen Sie eine Schleifscheibenqualität, die sich unter dem Druck der Maschine selbst schärft – stumpfe Körner müssen abgetragen werden, damit das frische Schleifmittel weiterhin schneiden kann. Eine zu harte Qualität führt zu Glasurbildung und Verbrennungen an der Schiene; eine zu weiche Qualität nutzt sich unwirtschaftlich ab.
- Schleifmittelart: Hochleistungskörner wie beispielsweise Zirkoniumoxid-Aluminiumoxid Sie schneiden kühler und bleiben weitaus länger scharf als herkömmliche Aluminiumoxid-Schneidkörper, wodurch der Wärmeeintrag pro Millimeter abgetragenem Metall reduziert wird.
- Korngröße: Grobere Körnungen schneiden schnell und kühl bei starken Korrekturen; feinere Körnungen sorgen bei vorbeugenden Durchgängen für die Endbearbeitung.
- Haftung und Verstärkung: Harzbindungen mit Glasfaserverstärkung sorgen für die erforderliche Sicherheitsreserve bei den Geschwindigkeiten im Schleifzug und gewährleisten ein gleichbleibendes Schneidverhalten über die gesamte Lebensdauer der Schleifscheibe.
- Radgeschwindigkeit: Beachten Sie die maximale Betriebsdrehzahl des Rads und die Spindeldrehzahl der Maschine – eine Überschreitung der Drehzahl führt zu einer erhöhten Wärmeentwicklung und stellt ein Sicherheitsrisiko dar.
Bei Schleifanlagen und Profilschleifmaschinen ist die richtige Abstimmung der Schleifscheibe auf die Maschinenfamilie und den Einsatzzweck von entscheidender Bedeutung – siehe unsere Leitfäden zu Normen und praktische Verfahren für das Schleifen von Schienen und Schleifverfahren und -ausrüstung für Eisenbahnen, oder Kontaktieren Sie uns für auf Ihre Maschine abgestimmte Radaempfehlungen – von 260 × 90 × 154 Schleifräder für die Flotten von Harsco PGM und CRRC GMC, um Profilschleifscheiben mit M20-Befestigung.
Die wichtigsten Erkenntnisse
- Eine Schleifverbrennung ist eine thermischer mikrostruktureller Defekt — Eine blau-schwarze Verfärbung deutet auf eine aufgeweichte oder wieder verhärtete Oberflächenschicht hin, die mitunter Mikrorisse aufweist.
- Es wird erkannt durch Farben der visuellen Zunderbildung, Säureätzung, Metallographie, Härtemessung und Barkhausen-Analyse — Sichtprüfungen sind bei jedem Pass die erste Sicherheitsmaßnahme.
- Internationale Normen (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020) lassen thermische Schäden an der Oberfläche der fertigen Schiene nicht zu.
- Die Hauptursachen – übermäßiger Druck, Verweilzeit, Schnitttiefe und falsche Radhärte — lassen sich alle durch richtige Prozesseinstellungen und die richtige Wahl der Schleifscheibe steuern.
Häufig gestellte Fragen
Bei welcher Temperatur kommt es bei Schienen zu Schleifbrand?
Sichtbare Vergütungsfarben treten auf, sobald die Oberfläche des Schienenkopfes etwa 200–220 °C überschreitet (hellstrohfarben). Eine blaue Verfärbung deutet auf etwa 300–320 °C hin, und ab etwa 720 °C austenitisiert der Stahl und härtet bei der Selbstabkühlung zu sprödem Martensit aus – der schädlichsten Form der Verbrennung.
Wie tief ist eine typische Schleifverbrennungsschicht?
Die verbrannten Schichten sind dünn – in der Regel zwischen einigen Hundertstel und einigen Zehntel Millimetern. Oberflächliche Verbrennungen, die innerhalb der zulässigen Toleranz für den Materialabtrag liegen, können durch sorgfältiges Nachschleifen beseitigt werden; tiefere Verbrennungen mit Mikrorissen erfordern das Herausschneiden und erneute Verschweißen des betroffenen Schienenabschnitts.
Lässt sich die Bläuung an einer Schiene immer durch Nachschleifen entfernen?
Nur wenn die verbrannte Schicht so flach ist, dass eine vollständige Entfernung das Schienenprofil nicht beeinträchtigt oder den zulässigen Materialabtrag nicht überschreitet. Bei einer tiefen Verbrennung – insbesondere bei Mikrorissen – muss der betroffene Abschnitt herausgeschnitten und neu verschweißt werden.
Tritt das Schleifbrandproblem nur bei Handschleifmaschinen auf?
Nein. Die manuelle Nachbearbeitung an Schweißnähten ist zwar üblich, aber auch Schleifanlagen verursachen Verbrennungen, wenn die Schleiftiefe, der Druck oder die Scheibenspezifikation falsch eingestellt sind. Das maschinelle Schleifen bietet tatsächlich eine bessere Kontrolle, sobald die richtige Scheibe und das richtige Schleifmuster eingestellt sind.
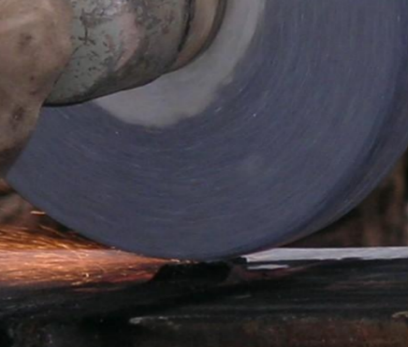
Warum verursacht ein zu hartes Rad Verbrennungen?
Bei einer Scheibe mit hoher Härte bleiben stumpfe Schleifkörner haften, und es bildet sich eine Glasur. Eine verglaste Scheibe reibt an der Schiene, anstatt sie abzuschleifen, wodurch die Schleifenergie in Wärme umgewandelt wird, anstatt Metall abzutragen – das klassische Rezept für eine Härtungsverbrennung.
Literaturverzeichnis
- EN 13231-2:2020 — Bahnanwendungen — Gleis — Abnahme von Bauleistungen — Teil 2: Abnahme von neu profilierten Schienen in geraden Gleisabschnitten, Weichen, Kreuzungen und Dehnungsvorrichtungen (CEN).
- TB/T 1632.1-2014 — Schienenschweißen — Teil 1: Allgemeine technische Anforderungen (Staatliche Eisenbahnverwaltung Chinas).
- TB/T 2344.1-2020 — Schienen – Teil 1: Schienen mit 43 kg/m bis 75 kg/m (Staatliche Eisenbahnverwaltung Chinas).
- AREMA — Handbuch für den Eisenbahnbau, Kapitel 5 – Eisenbahnschienen (empfohlene Vorgehensweisen für das Schleifen von Schienen und Grenzwerte für thermische Schäden).
Die oben angegebenen Werte für die Temper- und Farbtemperatur sowie die Härtebereiche sind ungefähre technische Richtwerte für perlitischen Schienenstahl; bei der Festlegung von Abnahmekriterien sind stets die Vorschriften der zuständigen Eisenbahnbehörde sowie die Angaben des Radherstellers zu beachten.