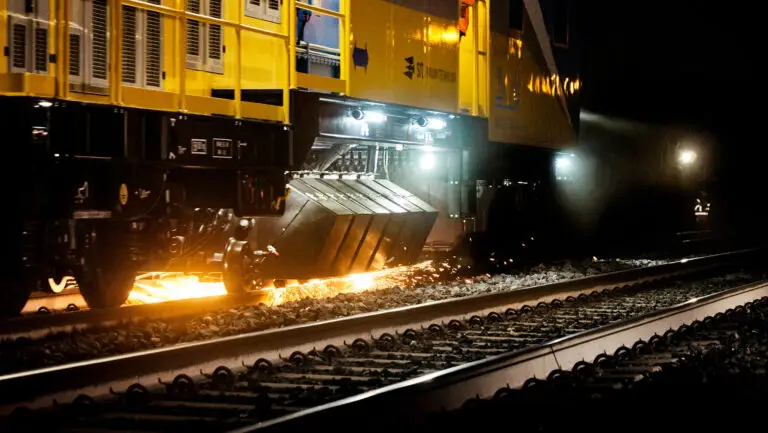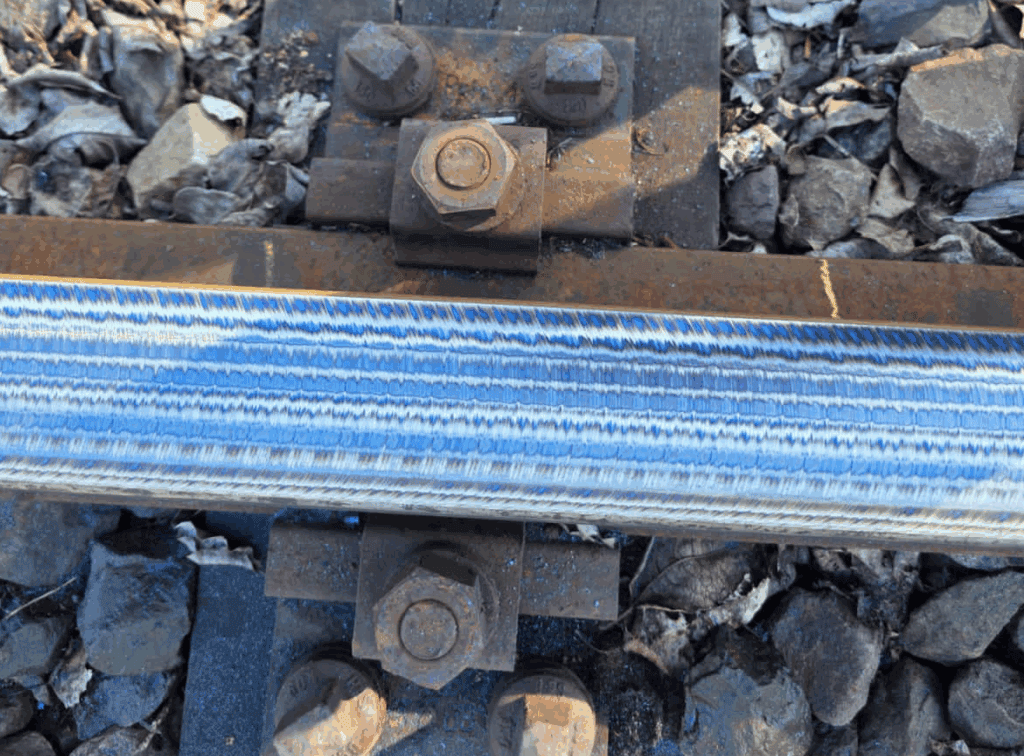
擦過火傷 これは、レール頭部の表面が研削や溶接仕上げの過程で過熱した際に生じる熱的欠陥である。摩擦熱により表面温度が鋼の相変態閾値を超えて急速に上昇し、レール表面の微細組織が変化し、酸化によって変色が生じ、深刻な場合には、疲労破壊へと発展しうる微小亀裂が残る。.
研削は、正確に……を行うために行われるため、 拡張する 鉄道分野において、研削焼けは研削作業で発生しうる最も深刻な品質不良の一つです。本ガイドでは、研削焼けがどのように発生するか、国際規格に基づいてどのように検出・判定されるか、そして—保守計画担当者や請負業者にとって最も重要な点として—適切な砥石の選定と工程管理によってこれをどのように防止できるかについて解説します。.
簡単な回答
擦過火傷 これは、過度な研削温度によって引き起こされるレール頭部の表面の熱損傷であり、通常は、ホイール加圧の過大、切削深さの過大、滞留時間の過長、あるいはホイール材質の硬度が高すぎることに起因する。 これは、麦わら色から青色にかけての酸化色として現れ、レールの微細組織に変化をもたらします。具体的には、軟化した焼戻し層や、脆く再硬化した「白層」が生じ、場合によっては微細な亀裂を伴うこともあります。 これは、目視による色検査、酸エッチング、金属組織検査、硬度試験、またはバークハウゼンノイズ解析によって検出され、EN 13231-2:2020などの規格では、完成したレールにこの損傷が認められることは許容されていません。最も効果的な予防策は、適切に選定された研削砥石を使用し、軽めの負荷でノンストップのパスを行うことです。.
「グラインディング・バーン」とは何ですか?
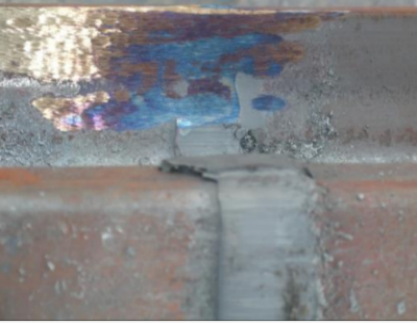
研削焼けとは、研削加工中の過度な熱入力によって引き起こされる、熱に起因する表面変化の一群である。レール頭部表面で到達するピーク温度に応じて、2つの異なる形態が見られる:
| フォーム | 表面温度 | どうなるのか | 典型的な外観 |
|---|---|---|---|
| テンパリング(軟化)による焼け | オーステナイト化温度以下(パーライト系レール鋼の場合、約720 °C) | 硬化された表面層は焼き戻し処理が施され、硬度と耐摩耗性が低下する | ピーク温度や酸化膜の厚さによって、酸化色は「黄色」→「紫」→「青」→「青黒」へと変化する |
| 再硬化による焼け跡 | オーステナイト化温度以上で加熱した後、急速に自然冷却する | 表面には、薄く、もろい、焼鈍処理されていないマルテンサイト層(「白層」)が形成される | 明るい色または無色の表面で、硬い白い層があり、微細なひび割れが生じやすい |
現場での目視判断において、酸化皮膜(焼き色)の色は、表面が到達した最高温度のおおよその目安となります。パーライト組織のレール鋼におけるおおよその値は以下の通りです:
| 色調 | 表面温度のおおよそのピーク値 |
|---|---|
| 淡い麦わら色 | 約220 °C |
| 濃い麦わら色/茶色 | 約250 °C |
| パープル | 約280 °C |
| 青 | 約300~320 °C |
| 青黒/グレー | 330 °C以上 |
再硬化焼入れによる焼入れ痕の深刻度は、硬度で測定可能です。標準的なパーライト系レール鋼の硬度は通常300~380 HV程度ですが、 焼戻し処理されていないマルテンサイト質の「白層」は、一般的に約600~800 HVの範囲にあると報告されている。これは硬いが脆く、その下にある靭性の高い微細組織による支持を受けていない。 焼損層は薄く――通常、数百分の一ミリメートルから数十分の一ミリメートル程度――であるため、浅い焼損は再研磨によって除去できる場合もありますが、深い焼損の場合はレールの交換が必要となります。.
どちらの形態もレールに損傷を与えます。焼入れ領域は摩耗が早く進み、再焼入れ領域は脆く、車輪による繰返し荷重によって亀裂が生じます。深刻な研削焼けには通常、以下の現象が伴います。 微細なひび割れ 表面に生じるこれらの欠陥は、転がり接触疲労(RCF)や剥離、そして溶接継手においては早期の溶接破損の発生源となる。.
要点: 研削焼けは単なる外観上の問題ではありません。青色や青黒色の変色は、その下にある微細構造の変化が表れたものに過ぎず、そのため、合格基準ではこれを不合格となる欠陥として扱っています。.
「グラインディング・バーン」が重要な理由
- 摩耗の加速: 焼きなまし(焼戻し)処理された部分は硬度が低下し、周囲のレールに比べて数倍速く摩耗します。.
- 疲労の発生: 再硬化マルテンサイトと微細亀裂により、交通荷重下でヘッドチェック、剥離、およびスクワットが発生する。.
- 溶接の健全性: フラッシュバット溶接やテルミット溶接において、溶接部またはその周辺に焼け跡が生じると、接合部の疲労設計上の要件を満たせなくなる。.
- 手直し費用: 焼け跡のあるレールは、より深く再研磨するか、焼け跡が深い場合は切り取って再溶接する必要があります。これは費用のかかる補修作業ですが、適切な研磨工程を行えば回避できます。.
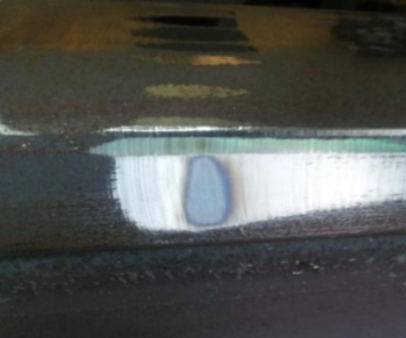
「グラインディング・バーン」の原因は何ですか?
研削による焼けは、常に一つのメカニズムに帰着する―― 放散される速度よりも速いペースで熱が発生する — しかし、これを引き起こす一般的な運用上の原因は5つあります:
- 研削圧力または滞留時間が過大である。. ホイールを強く押しすぎたり、同じ場所に長時間押し続けたりすると、狭い範囲に熱が集中してしまいます。.
- 1回のパスあたりの切削深さが過大です。. 1回の切削で除去しようとする金属量が多すぎると、摩擦エネルギーが増大します。予防的な切削では、少量かつ制御された量の金属を除去するようにすべきです。.
- この用途には、車輪の硬度が高すぎる。. 砥石の硬度が硬すぎると、鈍った研磨粒子が剥がれ落ちません。その結果、砥石の表面がガラス状になってしまい、切削ではなく摩擦が生じ、金属の除去ではなく発熱を招いてしまいます。.
- 研磨材や結合剤が不適切である。. レールの鋼材や機械のパラメータに適合しない砥粒サイズ、研磨剤の種類、および結合剤の配合は、単位重量あたりの研削エネルギーを増加させる。.
- 熱管理が不十分。. 切削液や集塵用水を使用しない研削、高い砥石周速、あるいは同一箇所での長時間の連続研削は、熱の放散を妨げます。.
最初の3つの原因は、以下を通じて直接制御可能です。 砥石の選定と工程管理 — だからこそ、ホイールの仕様は単なる購入手続き上の形式ではなく、技術的な判断事項となるのです。.
「グラインディング・バーン」の検知方法
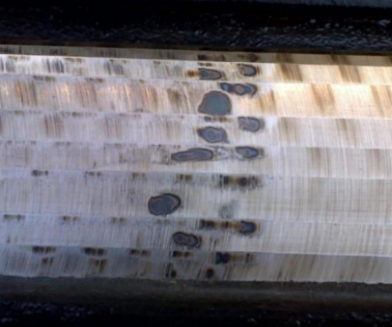
鉄道の保守管理機関では、簡単な目視検査から実験室での分析に至るまで、5つの点検方法を採用しています:
| # | 方法 | 原則 | こんな場合に最適 | 制限 |
|---|---|---|---|---|
| 1 | 目視検査(焼き色・色の確認) | 酸化膜の色と厚さは、表面の最高温度と相関関係にある | 研削ラインおよび手仕上げのいずれにおいても、すべてのパスの迅速なスクリーニング | 酸化による変色が見られる焼損箇所のみが表示される。軽度の再硬化による焼損は見落とされる可能性がある |
| 2 | 酸エッチング | 調製した酸溶液で地面の表面をエッチングすると、色の変化によって熱変質した領域が明らかになる | 溶接継手に関する、信頼性の高い工場レベルの確認 | 床面へのアクセス、化学薬品、および清掃が必要 |
| 3 | 金属組織検査 | 表面試料の微細構造からは、焼戻し層または再硬化層とその深さが確認できる | 確定的な臨床検査による診断と深度測定 | 破壊試験/実験室用;日常的な現場での使用には適さない |
| 4 | 硬度試験 | 焼入れにより表面の硬度が変化する――焼戻し後は軟化し、再焼入れ後は硬化する | 疑わしい箇所の定量的検証 | 点測定;ベースレールの硬度を基準とした較正が必要 |
| 5 | 磁気バークハウゼン雑音の解析 | 熱損傷や残留応力はレール鋼の磁気ドメイン構造を変化させ、それに応じてバークハウゼン信号も変化する | 測定車やハンドプローブを用いた、長い区間の迅速かつ非接触なスクリーニング | 計測機器と、訓練を受けた解析担当者が必要となります |
実際には、研削作業班は 継続的な目視検査 作業中――経験豊富なオペレーターは「ブルーイング」が現れると直ちに作業を停止して修正を行う――一方、溶接仕上げ工程では酸エッチングや硬度検査が行われ、客観的な記録のため、測定・研削ラインにはバークハウゼン効果を利用したシステムがますます導入されている。.
研削焼けの許容基準:EN 13231-2、TB/T および AREMA
- EN 13231-2:2020 — 鉄道用途 — 線路 — 工事の検収 — 第2部:直線区間、分岐器、交差部および伸縮装置におけるレール再成形工事の検収 (EN 13231-3の後継規格)— 欧州における再成形レールの外観検査基準を定めている。完成した表面に、熱による損傷や焼け跡があってはならない。.
- TB/T 1632.1-2014 (『レール溶接に関する中国規格、第1部:一般技術条件』)では、溶接継手部およびその周辺のレール表面について、 研削焼けがないこと.
- TB/T 2344.1-2020 (43 kg/m~75 kg/mのレール)では、有害な表面欠陥を研削によって修復する必要があり、その際、レールの微細組織が損なわれないように修復を行わなければならない。.
- AREMA 北米における推奨慣行においても、研削による熱損傷は、材料の除去を適切に制御することで回避すべき欠陥として扱われている。.
すべての規格に共通する点は: 完成したレールの表面には、熱による損傷が見られてはならない, 、また、焼け跡が見つかった場合は、それを完全に削り取らなければならない。あるいは、焼け跡が深すぎる場合は、レールを切断して再溶接しなければならない。.
擦り傷を防ぐ方法
予防策とは、機械の適切な運用と、適切な消耗品の選定を組み合わせたものです。.
1. 研削パラメータを制御する
- 「」を 切削深さが小さい — 予防研削では、一度に深く削るのではなく、数回のパスに分けて、1ミリメートルの数分の1ずつ削り取ります。.
- 決してくよくよしない その場にとどまらず、車輪または列車を計画された作業速度で走行させ続けること。.
- 1つの領域に集中させるのではなく、レール頭部全体に研削パターンを分散させてください。.
- 衝撃荷重を避け、ホイールが自然に切れるようにし、衝撃を与えないようにしてください。.
2. 熱の管理
- 機械にそのための装置が備わっている場合は、水スプレーまたはクーラントを使用してください。.
- 常温条件下では、以下のことを目指してください。 目に見える青変が全く見られない; 正しく設定された予防パスは、冷えた状態か、かろうじて温かい程度の状態で終わるはずです。.
- 1か所での連続研削時間を制限し、表面を冷却させてください。.
3. 適切な砥石を選ぶ
ほとんどのグラインディングによる焼けの問題は、実はここで決まるのです:
- 等級(硬度): 機械の圧力によって自動的に研ぎ直される砥石の粒度を選びましょう。切れ味の悪い砥粒は排出され、新しい砥粒が切れ味を維持できるようにする必要があります。粒度が硬すぎると、レール表面がガラス状になり焦げ付きます。粒度が柔らかすぎると、経済的に見合わないほど早く摩耗してしまいます。.
- 研磨剤の種類: 次のような高性能穀物など ジルコニア・アルミナ 従来の溶融アルミナよりも切削熱を低減し、切れ味をはるかに長く維持するため、金属1ミリメートルあたりにかかる熱入力を低減します。.
- 粒度: 粗めの粒度は、大掛かりな修正作業において、高速かつ発熱を抑えて切削を行います。一方、細かい粒度は、仕上げ加工において最終的な仕上げ面を作り出します。.
- 接着および補強: ガラス繊維補強樹脂結合材は、研削列車の速度に求められる安全余裕を確保するとともに、砥石の耐用期間を通じて安定した切削性能を発揮します。.
- 車輪速度: ホイールの最大運転速度および機械の主軸回転数を遵守してください。速度超過は発熱を助長し、安全上のリスクとなります。.
研削装置やプロファイル研削盤においては、砥石を機械のシリーズや用途に合わせて選定することが不可欠です。詳しくは、当社のガイドをご覧ください。 鉄道軌道の研磨基準と実践的な手法 そして 鉄道の研削工程および設備, 、または お問い合わせ お使いのマシンに最適なホイールの推奨情報については、以下から 260×90×154 鉄道車両用車輪の研削 Harsco PGMおよびCRRC GMCの車両群が M20取付型プロファイル研削砥石.
主なポイント
- 研磨による火傷とは、 熱による微細構造上の欠陥 — 青や黒色の変色は、表面層が軟化または再硬化していることを示しており、場合によっては微細なひび割れを伴うこともあります。.
- これは、以下の方法で検出されます。 視覚的組織色、酸エッチング、金属組織検査、硬度試験、およびバークハウゼン分析 — 目視確認は、パスを行うたびに最初の防衛線となる。.
- 国際規格(EN 13231-2:2020、TB/T 1632.1-2014、TB/T 2344.1-2020)では、完成したレール表面に熱による損傷があることは認められていない。.
- 主な原因としては、過大な圧力、滞留時間、切削深さ、および ホイールの硬さが間違っている — これらはすべて、適切な工程設定と適切な砥石の選定によって制御可能です。.
よくある質問
レールでは、どの温度で研削焼けが発生するのでしょうか?
レール頭部の表面温度がおよそ200~220 °Cを超えると、焼き戻しによる変色が目に見えるようになります(淡い麦わら色)。 青色の変色はおよそ300~320 °Cを示し、約720 °C以上になると鋼はオーステナイト化し、自然冷却によって脆いマルテンサイトへと再硬化します。これが最も損傷の大きい焼損形態です。.
一般的な研削による焼け層の深さはどれくらいですか?
焼け跡の厚さは薄く、通常は数百分の一ミリメートルから数十分の一ミリメートル程度です。許容される金属除去公差の範囲内の浅い焼け跡は、入念に再研磨することで除去できますが、微細な亀裂を伴う深い焼け跡の場合は、影響を受けたレール部分を切り取り、再溶接する必要があります。.
レールの青錆は、再研磨すれば必ず除去できるのでしょうか?
ただし、焼け跡の深さが十分に浅く、完全に除去してもレールの断面形状が損なわれず、許容される金属除去量を超えない場合に限る。焼け跡が深い場合、特に微細な亀裂を伴う場合は、影響を受けた部分を切り取り、再溶接する必要がある。.
グラインダーによる火傷は、手持ち式のグラインダーでのみ起こるものなのでしょうか?
いいえ。溶接部の手仕上げはよくある作業ですが、研削ラインでも、パス深さ、圧力、または砥石の仕様が間違っていると、焼け跡が生じることがあります。実際、適切な砥石と研削パターンが設定されていれば、機械研削の方がより精密な制御が可能です。.
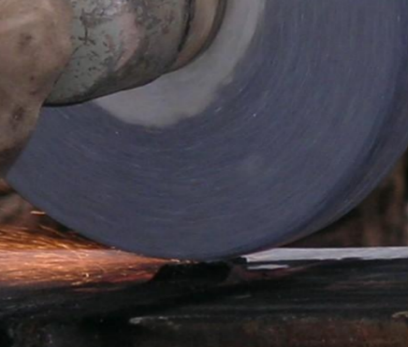
硬すぎるホイールはなぜ焼け跡ができるのですか?
硬質の砥石は、鈍った研磨粒子を保持したまま表面がガラス状に覆われてしまいます。ガラス状になった砥石は、レールを切削するのではなくこすりつけるだけになり、研削エネルギーが金属の除去ではなく熱に変換されてしまいます。これが、焼入れ焼けが発生する典型的な原因です。.
参考文献
- EN 13231-2:2020 — 鉄道用途 — 線路 — 工事の検収 — 第2部:直線区間、分岐器、交差部および伸縮装置におけるレール再成形工事の検収 (CEN)。.
- TB/T 1632.1-2014 — レール溶接 — 第1部:一般的な技術要件 (中国国家鉄道局)。.
- TB/T 2344.1-2020 — レール — 第1部:43 kg/m~75 kg/mのレール (中国国家鉄道局)。.
- AREMA — 鉄道工学マニュアル, 第5章 — 鉄道線路(レール研磨の推奨手法および熱損傷の許容限度)。.
上記に記載した焼入れ温度、色温度の値、および硬度の範囲は、パーライト組織のレール用鋼に関するおおよその技術的目安です。受入基準を設定する際には、常に当該鉄道当局の仕様および車輪メーカーのデータに従ってください。.