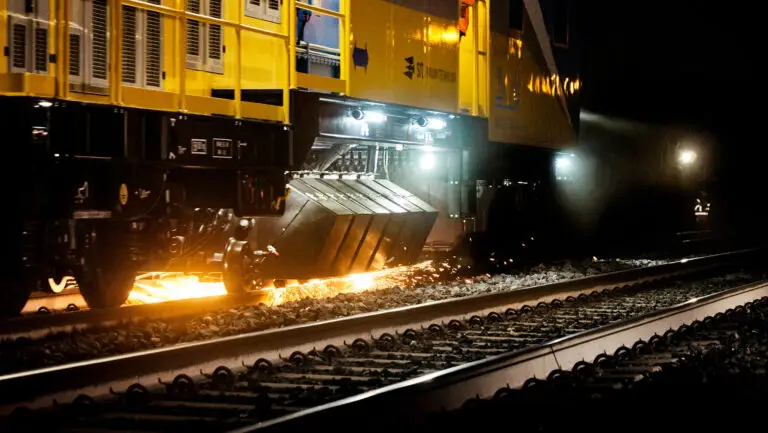
Ardor por fricción es un defecto térmico que se produce cuando la superficie de la cabeza del riel se sobrecalienta durante el rectificado o el acabado de soldaduras. El calor generado por la fricción eleva rápidamente la temperatura de la superficie por encima del umbral de transformación del acero, lo que altera la microestructura de la superficie del riel, la decolora por oxidación y, en casos graves, deja microfisuras que pueden derivar en fallas por fatiga.
Porque el rectificado se realiza precisamente para extender En el ámbito ferroviario, las quemaduras por rectificado son uno de los fallas de calidad más graves que pueden producirse durante una campaña de rectificado. Esta guía explica cómo se forman las quemaduras por rectificado, cómo se detectan y evalúan según las normas internacionales y —lo más importante para los planificadores de mantenimiento y los contratistas— cómo se pueden prevenir mediante la selección correcta de la muela abrasiva y el control del proceso.
Respuesta rápida
Ardor por fricción Es el daño térmico en la superficie de la cabeza del riel causado por una temperatura excesiva durante el esmerilado —por lo general, debido a una presión excesiva de la muela, un corte demasiado profundo, un tiempo de contacto demasiado prolongado o una muela con un grado de dureza demasiado alto. Se manifiesta como colores de oxidación que van del amarillo pajizo al azul, y altera la microestructura del riel: una zona de temple ablandada o una “capa blanca” recalentada y quebradiza, a veces con microfisuras. Se detecta mediante inspecciones visuales del color, grabado con ácido, metalografía, pruebas de dureza o análisis del ruido de Barkhausen, y normas como la EN 13231-2:2020 no lo aceptan en el riel terminado. La prevención más eficaz consiste en utilizar una muela de esmerilado correctamente especificada, combinada con pasadas ligeras y continuas.
¿Qué es la quemadura por fricción?
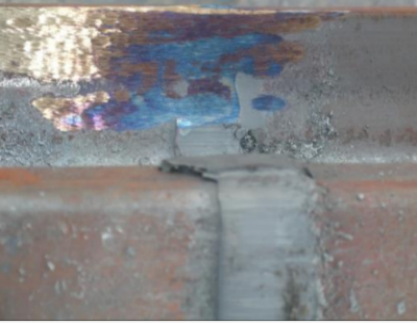
La quemadura por rectificado es un conjunto de alteraciones superficiales inducidas térmicamente, causadas por un aporte excesivo de calor durante el rectificado abrasivo. Dependiendo de la temperatura máxima alcanzada en la superficie de la cabeza del riel, se presentan dos formas distintas:
| Formulario | Temperatura superficial | ¿Qué pasa? | Aspecto típico |
|---|---|---|---|
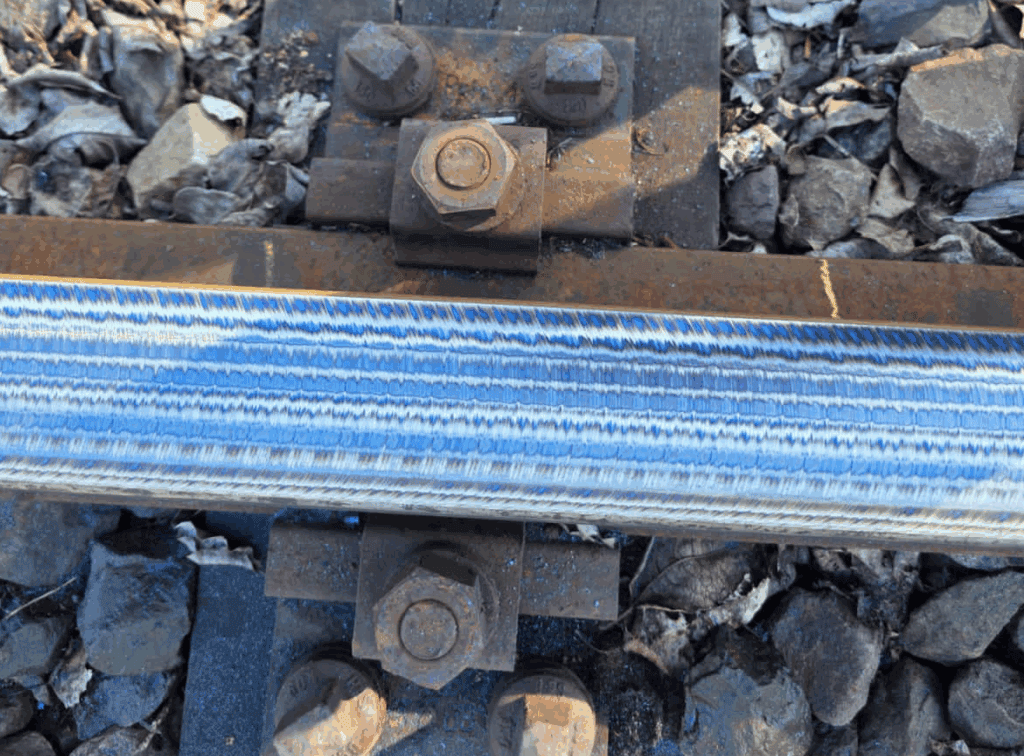
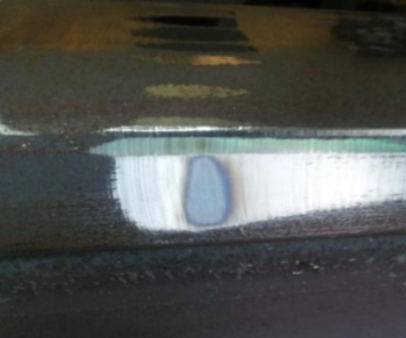
| Quemadura por templado (ablandamiento) | Por debajo de la temperatura de austenitización (~720 °C para el acero perlitico para rieles) | La capa superficial endurecida se templa; la dureza y la resistencia al desgaste disminuyen | Colores de oxidación: pajizo → púrpura → azul → azul-negro, dependiendo de la temperatura máxima y el espesor de la capa de óxido |
| Quemadura por reendurecimiento | Por encima de la temperatura de austenización, seguida de un enfriamiento rápido por sí mismo | En la superficie se forma una capa de martensita delgada y quebradiza, sin templar (“capa blanca”) | Superficie clara o incolora con una capa blanca y dura; propensa a las microfisuras |
Para una evaluación visual in situ, los colores del óxido (templado) ofrecen una indicación aproximada de la temperatura máxima alcanzada en la superficie; valores aproximados para el acero perlitico de rieles:
| Ajustar el color | Temperatura máxima aproximada de la superficie |
|---|---|
| Paja clara | ~220 °C |
| Paja oscura / marrón | ~250 °C |
| Morado | ~280 °C |
| Azul | ~300–320 °C |
| Azul-negro / gris | por encima de ~330 °C |
La gravedad de la quemadura por reendurecimiento se puede medir en términos de dureza: mientras que el acero perlitico estándar para rieles suele situarse entre 300 y 380 HV, la “capa blanca” de martensita sin templar suele registrarse en un rango de aproximadamente 600 a 800 HV: es dura, pero frágil, y carece del respaldo de la microestructura tenaz que se encuentra debajo. Las capas quemadas son delgadas —por lo general, de unas pocas centésimas a unas pocas décimas de milímetro—, por lo que las quemaduras superficiales a veces pueden eliminarse mediante un nuevo esmerilado, mientras que las más profundas requieren el reemplazo del riel.
Ambas formas dañan el riel. Las zonas templadas se desgastan más rápido; las zonas reendurecidas son frágiles y se agrietan bajo cargas cíclicas de las ruedas. Las quemaduras graves por rectificado suelen ir acompañadas de microgrietas en la superficie, que actúan como puntos de inicio de la fatiga por contacto rodante (RCF), el desprendimiento y —en las uniones soldadas— la falla prematura de la soldadura.
Punto clave: La quemadura por esmerilado no es un problema estético. La decoloración azul o azul-negra es solo la evidencia visible de un cambio microestructural subyacente, por lo que las normas de aceptación la consideran un defecto que justifica el rechazo.
Por qué es importante el «grinding burn»
- Desgaste acelerado: Las zonas ablandadas (templadas) pierden dureza y se desgastan varias veces más rápido que el riel circundante.
- Inicio de la fatiga: La martensita reendurecida y las microfisuras provocan grietas en la cabeza, desprendimientos y deformaciones bajo el tráfico.
- Integridad de la soldadura: En las soldaduras a tope y con termita, una quemadura en la soldadura o en sus alrededores anula el diseño de resistencia a la fatiga de la unión.
- Costo de reelaboración: Los rieles quemados deben rectificarse a mayor profundidad o, cuando la quemadura es profunda, deben recortarse y volver a soldarse —un trabajo de reparación costoso que se evita con un proceso de rectificado adecuado.
¿Qué causa la quemadura por fricción?
La quemadura por fricción siempre se reduce a un solo mecanismo: — el calor se genera más rápido de lo que se puede disipar — pero hay cinco causas operativas comunes que lo provocan:
- Presión de rectificado excesiva o tiempo de permanencia excesivo. Si presionas la rueda con demasiada fuerza o la mantienes en un mismo lugar por mucho tiempo, el calor se concentra en una zona pequeña.
- Profundidad de corte excesiva por pasada. Intentar quitar demasiado metal en una sola pasada multiplica la energía de fricción. Las pasadas preventivas deben eliminar cantidades pequeñas y controladas de metal.
- La dureza de la rueda es demasiado alta para esta aplicación. Un grado de malla demasiado duro no libera los granos abrasivos desgastados; la malla vidriada frote en lugar de cortar, y el roce genera calor en lugar de eliminar metal.
- Abrasivo o aglutinante inadecuados. El tamaño del grano, el tipo de abrasivo y la composición del aglutinante que no se adapten al acero del riel y a los parámetros de la máquina aumentan la energía específica de rectificado.
- Mala gestión del calor. El rectificado sin líquido refrigerante ni agua para la supresión de polvo, una alta velocidad periférica de la muela o un rectificado prolongado y continuo en un mismo punto impiden que el calor se disipe.
Las tres primeras causas se pueden controlar directamente a través de Selección de muelas abrasivas y disciplina en el proceso — por eso la especificación de las llantas es una decisión técnica, no una mera formalidad de compra.
Cómo se detecta la quemadura por fricción
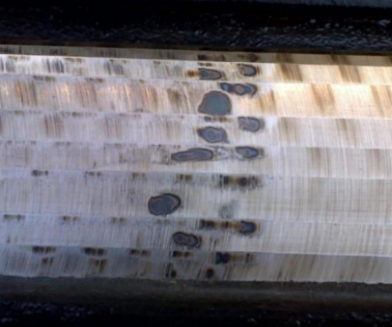
Las empresas de mantenimiento ferroviario utilizan cinco métodos de inspección, que van desde revisiones visuales rápidas hasta análisis de laboratorio:
| # | Método | Principio | Ideal para | Limitación |
|---|---|---|---|---|
| 1 | Inspección visual (verificación de la temperatura y el color) | El color y el espesor de la película de óxido se correlacionan con la temperatura máxima de la superficie | Revisión rápida de cada pieza, tanto en las líneas de esmerilado como en el acabado manual | Solo muestra las quemaduras en las que se observan manchas de oxidación; es posible que no se detecte una quemadura leve por reendurecimiento |
| 2 | Grabado con ácido | Al grabar la superficie del suelo con una solución ácida preparada, se revelan las zonas alteradas térmicamente mediante un cambio de color | Confirmación confiable a nivel de taller sobre uniones soldadas | Requiere acceso a la superficie, productos químicos y limpieza |
| 3 | Examen metalográfico | La microestructura de una muestra superficial muestra la capa templada o reendurecida y su profundidad | Diagnóstico definitivo de laboratorio y medición de la profundidad | Destructivo / para uso en laboratorio; no apto para uso rutinario en el campo |
| 4 | Pruebas de dureza | El quemado modifica la dureza de la superficie: se ablanda tras el templado y se endurece tras el reendurecimiento | Verificación cuantitativa de las áreas sospechosas | Medición puntual; requiere calibración en función de la dureza del riel base |
| 5 | Análisis del ruido magnético de Barkhausen | El daño térmico y la tensión residual alteran la estructura de los dominios magnéticos del acero del riel; la señal de Barkhausen cambia en consecuencia | Evaluación rápida y sin contacto de secciones largas mediante carros de medición y sondas manuales | Requiere equipo instrumentado y personal capacitado para la interpretación |
En la práctica, los equipos de pulido utilizan inspección visual continua durante el trabajo —un operador experimentado detiene el proceso y lo corrige tan pronto como aparece el “azulado”—, mientras que en el acabado de las soldaduras se utilizan el grabado con ácido y los controles de dureza, y cada vez es más común instalar sistemas basados en el efecto Barkhausen en las líneas de medición y rectificado para obtener una documentación objetiva.
Criterios de aceptación de quemaduras por rectificado: EN 13231-2, TB/T y AREMA
- EN 13231-2:2020 — Aplicaciones ferroviarias — Vía — Aceptación de obras — Parte 2: Aceptación del reperfilado de rieles en tramos rectos, cambios de vía, cruces y dispositivos de expansión (sucesora de la norma EN 13231-3) — establece los criterios de aceptación visual para los rieles reprofilados en Europa. No se aceptan áreas dañadas térmicamente ni quemadas en la superficie terminada.
- TB/T 1632.1-2014 (Norma china para la soldadura de rieles, Parte 1: Requisitos técnicos generales) establece que la superficie del riel en el lugar de la unión soldada y en sus alrededores no deberá presentar quemaduras por rectificado.
- TB/T 2344.1-2020 (rieles de 43 kg/m a 75 kg/m) requiere que los defectos superficiales perjudiciales se reparen mediante esmerilado, y que la reparación se realice de manera que no se vea afectada la microestructura del riel.
- AREMA Las prácticas recomendadas en América del Norte también consideran que el daño térmico causado por el esmerilado es un defecto que debe evitarse mediante la eliminación controlada de material.
The common thread across all standards: the finished rail surface must show no thermal damage, and where burn is found, it must be ground out completely — or, when it is too deep, the rail must be cut and re-welded.
How to Prevent Grinding Burn
Prevention is a combination of machine discipline and correct consumable selection.
1. Control the grinding parameters
- Keep the depth of cut small — preventive grinding removes fractions of a millimetre across multiple passes rather than deep single passes.
- Never dwell on one spot; keep the wheel or train moving at the planned working speed.
- Distribute the grinding pattern across the railhead instead of concentrating passes on a single zone.
- Avoid impact loading; let the wheel cut, not shock.
2. Manage heat
- Use water spray or coolant where the machine is equipped for it.
- In normal-temperature conditions, aim for no visible bluing at all; a correctly set preventive pass should finish cold or barely warm.
- Limit continuous grinding time on one location and allow the surface to cool.
3. Select the correct grinding wheel
This is where most grinding burn problems are actually won or lost:
- Grade (hardness): choose a wheel grade that self-sharpens under the machine’s pressure — dull grains must be shed so fresh abrasive keeps cutting. A grade that is too hard glazes and burns the rail; a grade that is too soft wears out uneconomically.
- Abrasive type: high-performance grains such as zirconia alumina cut cooler and stay sharper far longer than conventional fused aluminas, reducing heat input per millimetre of metal removed.
- Grit size: coarser grits cut fast and cool for heavy corrective work; finer grits produce the final finish on preventive passes.
- Bond and reinforcement: resin bonds with glass-fibre reinforcement provide the safety margin required for grinding-train speeds and give consistent cutting behaviour over the wheel’s life.
- Wheel speed: respect the wheel’s maximum operating speed and the machine’s spindle speed — overspeeding multiplies heat and is a safety risk.
For grinding trains and profile grinders, matching the wheel to the machine family and duty is essential — see our guides on Normas y técnicas prácticas para el rectificado de vías férreas y railway grinding process and equipment, or Contáctanos for wheel recommendations matched to your machine — from 260×90×154 grinding train wheels for Harsco PGM and CRRC GMC fleets to M20-mounted profile grinder wheels.
Key Takeaways
- Grinding burn is a thermal microstructural defect — blue/black discoloration signals a softened or re-hardened surface layer, sometimes with micro-cracks.
- It is detected by visual temper colors, acid etching, metallography, hardness testing, and Barkhausen analysis — visual checks are the first line of defense during every pass.
- International standards (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020) do not accept thermal damage on the finished rail surface.
- The main causes — excessive pressure, dwell time, depth of cut, and wrong wheel hardness — are all controllable through correct process settings and correct grinding wheel selection.
Preguntas frecuentes
At what temperature does grinding burn occur on rails?
Visible temper colors start once the railhead surface exceeds roughly 200–220 °C (light straw). Blue discoloration indicates approximately 300–320 °C, and above about 720 °C the steel austenitizes and re-hardens into brittle martensite on self-quenching — the most damaging form of burn.
How deep is a typical grinding burn layer?
Burned layers are thin — typically from a few hundredths to a few tenths of a millimetre. Shallow burn within the allowable metal-removal tolerance can be eliminated by careful re-grinding; deeper burn with micro-cracks requires cutting out and re-welding the affected rail section.
Can bluing on a rail always be removed by re-grinding?
Only if the burned layer is shallow enough that complete removal does not compromise the rail profile or exceed the allowable metal removal. Deep burn — especially with micro-cracks — requires cutting out the affected section and re-welding.
Does grinding burn only happen with hand-held grinders?
No. Hand finishing at welds is a common location, but grinding trains produce burn too when pass depth, pressure, or wheel specification is wrong. Machine grinding in fact offers better control once the correct wheel and pattern are set.
Why does a too-hard wheel cause burn?
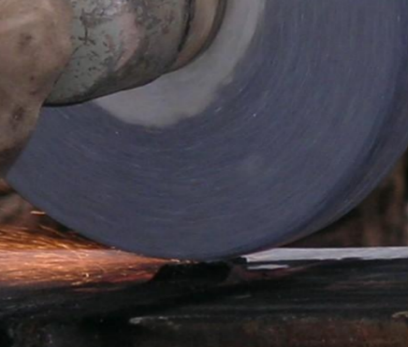
A hard-grade wheel retains dull abrasive grains and glazes over. A glazed wheel rubs the rail instead of cutting it, converting grinding energy into heat instead of metal removal — the classic recipe for tempering burn.
Referencias
- EN 13231-2:2020 — Aplicaciones ferroviarias — Vía — Aceptación de obras — Parte 2: Aceptación del reperfilado de rieles en tramos rectos, cambios de vía, cruces y dispositivos de expansión (CEN).
- TB/T 1632.1-2014 — Rail welding — Part 1: General technical conditions (China State Railway Administration).
- TB/T 2344.1-2020 — Rails — Part 1: 43 kg/m–75 kg/m rails (China State Railway Administration).
- AREMA — Manual for Railway Engineering, Chapter 5 — Railroad Track (recommended practices for rail grinding and thermal damage limits).
Temper-color temperature values and hardness ranges quoted above are approximate engineering references for pearlitic rail steel; always defer to the applicable railway authority’s specification and to wheel manufacturer data when setting acceptance criteria.