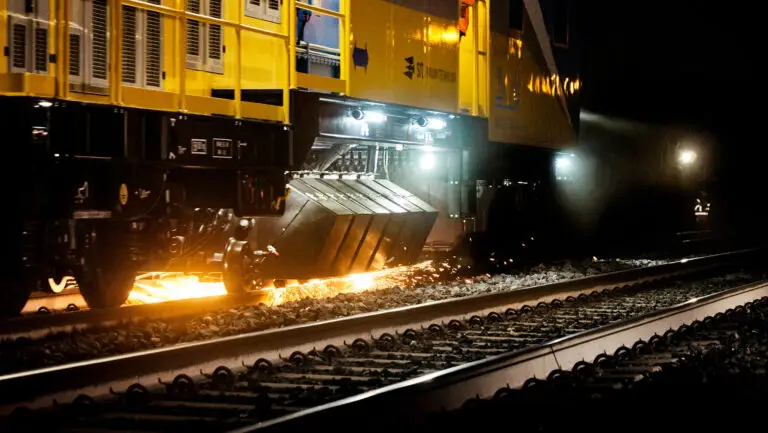
حروق الناجحة هو عيب حراري يحدث عندما ترتفع درجة حرارة سطح رأس القضيب بشكل مفرط أثناء عملية الصقل أو تشطيب اللحام. تؤدي حرارة الاحتكاك إلى ارتفاع سريع في درجة حرارة السطح إلى ما فوق عتبة التحول الحراري للفولاذ، مما يؤدي إلى تغيير البنية المجهرية لسطح القضيب، وتغير لونه نتيجة الأكسدة، و—في الحالات الشديدة—ترك شقوق دقيقة يمكن أن تتطور إلى أعطال ناتجة عن الإجهاد.
لأن عملية الطحن تتم بدقة من أجل تمديد في مجال السكك الحديدية، يُعد «حرق الصقل» أحد أخطر عيوب الجودة التي يمكن أن تنتج عن حملة الصقل. يشرح هذا الدليل كيفية تكوّن «حرق الصقل»، وكيفية اكتشافه وتقييمه وفقًا للمعايير الدولية، والأهم من ذلك بالنسبة لمخططي الصيانة والمقاولين — كيفية الوقاية منه من خلال الاختيار الصحيح لعجلة الصقل والتحكم في العملية.
إجابة سريعة
حروق الناجحة وهو تلف حراري يطرأ على سطح رأس القضيب نتيجة لارتفاع درجة حرارة الصقل — وعادةً ما ينتج عن ضغط مفرط للعجلة، أو عمق قطع زائد، أو مدة بقاء طويلة جدًّا، أو استخدام عجلة ذات صلابة مفرطة. ويظهر هذا التلف على شكل ألوان أكسدة تتراوح بين اللون القشّي والأزرق، ويؤدي إلى تغيير البنية المجهرية للسكة: منطقة تصلب مخففة أو “طبقة بيضاء” هشة أعيد تصلبها، مصحوبة أحيانًا بشقوق دقيقة. يتم الكشف عن هذا التلف من خلال الفحص البصري للألوان، أو الحفر بالحمض، أو الفحص الميكروسكوبي للمعادن، أو اختبار الصلابة، أو تحليل ضوضاء باركهاوزن، ولا تقبل المعايير مثل EN 13231-2:2020 وجوده في السكة النهائية. وأكثر الطرق فعالية للوقاية منه هي استخدام عجلة طحن محددة المواصفات بشكل صحيح، مع إجراء تمريرات خفيفة ومتواصلة.
ما هو حروق الطحن؟
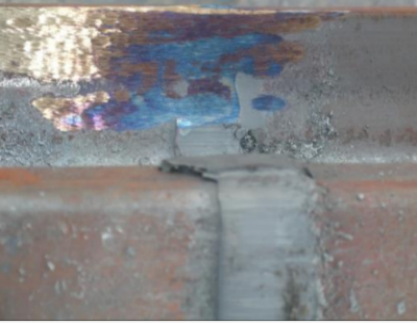
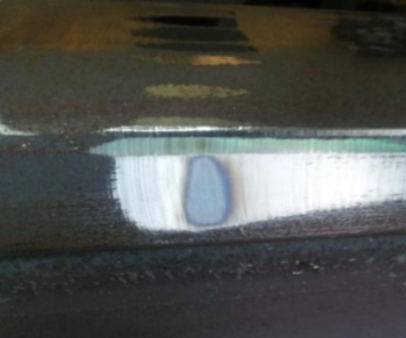
يُعرف «حرق الطحن» بأنه مجموعة من التغيرات السطحية الناتجة عن الحرارة، والتي تحدث بسبب التدفق المفرط للحرارة أثناء عملية الطحن الكاشطة. واعتمادًا على درجة الحرارة القصوى التي تصل إليها سطح رأس القضيب، تظهر شكلان متميزان هما:
| نموذج | درجة حرارة السطح | ماذا يحدث | المظهر النموذجي |
|---|---|---|---|
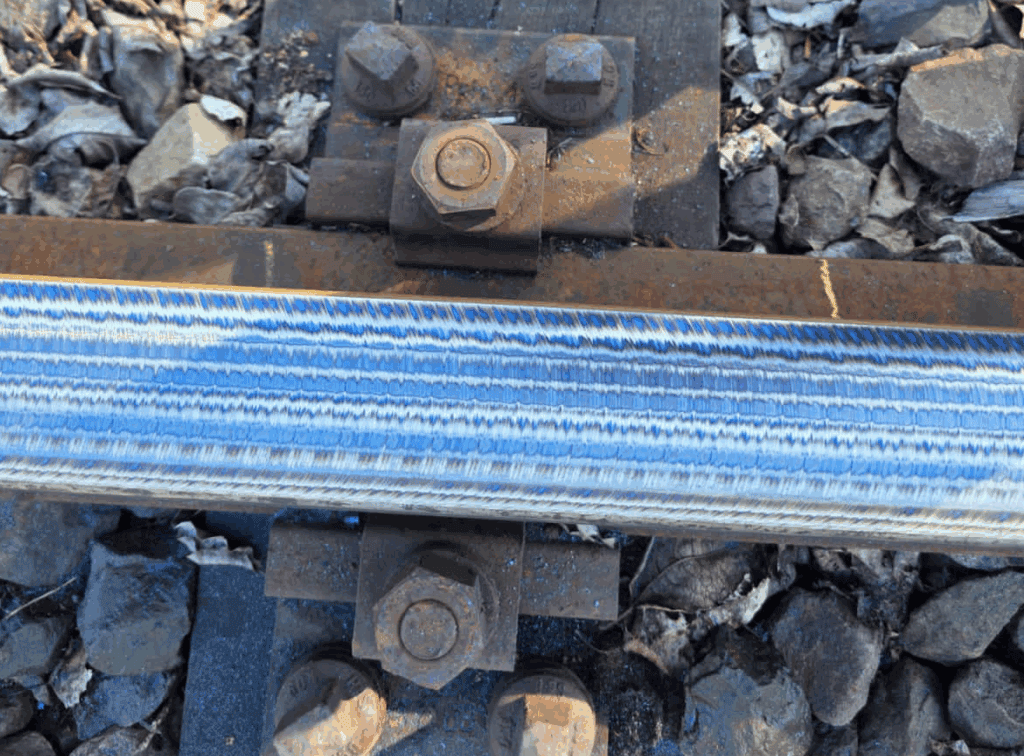
| حروق ناتجة عن التلطيف (التليين) | أدنى من درجة حرارة الأوستينيتية (حوالي 720 درجة مئوية بالنسبة لفولاذ السكك الحديدية البرليتي) | يتم تقسية الطبقة السطحية المتصلبة؛ فتنخفض الصلابة ومقاومة التآكل | ألوان الأكسدة: القش → الأرجواني → الأزرق → الأزرق الداكن، اعتمادًا على درجة الحرارة القصوى وسماكة طبقة الأكسيد |
| حروق ناتجة عن إعادة التصلب | فوق درجة حرارة الأوستنيتة، يليها تبريد ذاتي سريع | تتشكل على السطح طبقة مارتنسيت رقيقة وهشة وغير مقسّاة (“الطبقة البيضاء”) | سطح فاتح أو غير ملون، مغطى بطبقة بيضاء صلبة؛ عرضة لحدوث تشققات دقيقة |
للتقييم البصري في الموقع، تعطي ألوان الأكسيد (درجة الصلابة) مؤشراً تقريبياً على درجة الحرارة القصوى التي وصل إليها السطح — القيم التقريبية لفولاذ السكك الحديدية البرليتي:
| تعديل اللون | درجة الحرارة السطحية القصوى التقريبية |
|---|---|
| قش فاتح اللون | ~220 درجة مئوية |
| قش داكن / بني | ~250 درجة مئوية |
| أرجواني | ~280 درجة مئوية |
| أزرق | ~300–320 درجة مئوية |
| أزرق-أسود / رمادي | فوق ~330 درجة مئوية |
يمكن قياس شدة حروق إعادة التصلب من حيث الصلابة: ففي حين تتراوح صلابة فولاذ السكك الحديدية البرليتي القياسي عادةً بين 300 و380 HV، إلا أن “الطبقة البيضاء” المارتنسيتية غير المُصلبة تتراوح قوتها عادةً بين 600 و800 HV تقريبًا — وهي صلبة، لكنها هشة، ولا تدعمها البنية المجهرية القوية الموجودة تحتها. الطبقات المحترقة رقيقة — عادةً ما تتراوح سماكتها بين بضعة أجزاء من المائة إلى بضعة أجزاء من العشر من المليمتر — ولهذا السبب يمكن أحيانًا إزالة الحرق السطحي عن طريق إعادة الطحن، بينما يتطلب الحرق الأعمق استبدال القضيب.
كلا الشكلين يتسببان في تلف القضيب. فالمناطق المقسّاة تتآكل بسرعة أكبر؛ أما المناطق التي أعيد تقويتها فهي هشة وتتشقق تحت تأثير الأحمال الدورية للعجلات. وعادةً ما يصاحب الاحتراق الشديد الناتج عن الصقل الشقوق الدقيقة على السطح، والتي تُعد نقاطًا لبدء حدوث إجهاد التلامس الدوار (RCF)، والتشقق، و— في مفاصل اللحام — الفشل المبكر لللحام.
النقطة الأساسية: لا يُعد «حرق الطحن» مجرد مشكلة تجميلية. فالتغير في اللون إلى الأزرق أو الأزرق الداكن ليس سوى الدليل المرئي على حدوث تغير في البنية المجهرية تحت السطح، ولهذا السبب تعتبره معايير القبول عيبًا يستوجب رفض المنتج.
لماذا يُعد احتراق الطحن أمرًا مهمًا؟
- التآكل المتسارع: تفقد المناطق التي خضعت لعملية التخفيف (التقسية) صلابتها وتتآكل بسرعة تفوق سرعة تآكل السكة المحيطة بها بعدة أضعاف.
- بداية الشعور بالإرهاق: يؤدي المارتينسيت المعاد تصلبه والشقوق الدقيقة إلى ظهور تشققات رأسية وتفتت وتقلصات تحت تأثير حركة المرور.
- سلامة اللحام: في عمليات اللحام بالصدم السريع والثيرميت، يؤدي حدوث حرق في منطقة اللحام أو بالقرب منها إلى إبطال تصميم الوصلة المقاوم للإجهاد.
- تكلفة إعادة العمل: يجب إعادة صقل القضبان المحترقة إلى عمق أكبر، أو — في حالة عمق الحرق — قطعها وإعادة لحامها — وهي أعمال إصلاحية مكلفة يمكن تجنبها من خلال اتباع عملية صقل صحيحة.
ما الذي يسبب حروق الصرير؟
تُعزى حروق الطحن دائمًا إلى آلية واحدة — تولد الحرارة بوتيرة أسرع من سرعة تبديدها — لكن هناك خمسة أسباب تشغيلية شائعة تؤدي إلى حدوثه:
- ضغط طحن مفرط أو مدة بقاء مفرطة. إن الضغط على العجلة بقوة مفرطة، أو إبقائها في مكان واحد لفترة طويلة جدًّا، يؤدي إلى تركيز الحرارة في منطقة صغيرة.
- عمق القطع المفرط في كل تمريرة. تؤدي محاولة إزالة كمية كبيرة جدًا من المعدن في عملية واحدة إلى مضاعفة طاقة الاحتكاك. لذا، ينبغي أن تزيل العمليات الوقائية كميات صغيرة ومحكومة من المعدن.
- صلابة العجلة أعلى من اللازم بالنسبة لهذا الاستخدام. إن درجة صلابة القرص التي تكون شديدة الصلابة لا تؤدي إلى انفصال حبيبات الكشط غير الحادة؛ فبدلاً من القطع، يقوم القرص المصقول بالاحتكاك، ويؤدي هذا الاحتكاك إلى توليد الحرارة بدلاً من إزالة المعدن.
- استخدام مادة كاشطة أو مادة رابطة غير مناسبة. إن حجم الحبيبات ونوع المادة الكاشطة وتركيبة المادة الرابطة التي لا تتوافق مع فولاذ السكك الحديدية ومعلمات الماكينة تؤدي إلى زيادة الطاقة النوعية للطحن.
- سوء إدارة الحرارة. يؤدي الطحن بدون سائل تبريد أو مياه كابحة للغبار، أو السرعة المحيطية العالية للقرص، أو الطحن المستمر لفترة طويلة في مكان واحد إلى منع تبديد الحرارة.
يمكن التحكم في الأسباب الثلاثة الأولى بشكل مباشر من خلال اختيار قرص الطحن والالتزام بمعايير العملية — ولهذا السبب تُعد مواصفات العجلات قرارًا تقنيًّا، وليست مجرد إجراء شكلي في عملية الشراء.
كيف يتم الكشف عن حروق الطحن
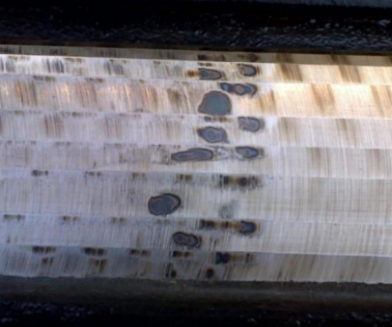
تستخدم مؤسسات صيانة السكك الحديدية خمس طرق للفحص، تتراوح بين الفحوصات البصرية السريعة والتحليلات المختبرية:
| # | الطريقة | المبدأ | الأفضل لـ | القيود |
|---|---|---|---|---|
| 1 | الفحص البصري (فحص درجة الحرارة واللون) | يرتبط لون طبقة الأكسيد وسماكتها بدرجة الحرارة القصوى للسطح | الفحص السريع لكل قطعة، سواء في خطوط الطحن أو في مرحلة التشطيب اليدوي | لا تظهر سوى علامات الاحتراق التي تظهر فيها ألوان الأكسدة؛ وقد لا يُلاحظ احتراق خفيف ناتج عن إعادة التصلب |
| 2 | الحفر بالحمض | يكشف حفر سطح الأرض بمحلول حمضي مُعد مسبقًا عن المناطق التي طرأت عليها تغيرات حرارية من خلال تغير لونها | تأكيد موثوق به على مستوى ورشة العمل بشأن وصلات اللحام | يتطلب الوصول إلى الأسطح، ومواد كيميائية، وعمليات تنظيف |
| 3 | الفحص المعدني | تُظهر البنية المجهرية لعينة سطحية الطبقة المقسّاة أو المعاد تقويتها وعمقها | التشخيص المختبري النهائي وقياس العمق | مُدمِّرة / تُجرى في المختبر؛ غير مخصصة للاستخدام الميداني الروتيني |
| 4 | اختبار الصلابة | يؤدي الحرق إلى تغيير صلابة السطح — حيث يصبح أكثر ليونة بعد التلدين، وأكثر صلابة بعد إعادة التصلب | التحقق الكمي من المناطق المشبوهة | قياس النقاط؛ يتطلب معايرة وفقًا لصلابة القضيب الأساسي |
| 5 | تحليل ضوضاء باركهاوزن المغناطيسية | يؤدي التلف الحراري والإجهاد المتبقي إلى تغيير بنية المجالات المغناطيسية لفولاذ السكك الحديدية؛ وتتغير إشارة باركهاوزن تبعًا لذلك | الفحص السريع وغير التلامسي للمقاطع الطويلة عن طريق عربات القياس والمجسات اليدوية | يتطلب معدات مزودة بأجهزة قياس وفنيين مدربين على قراءة القراءات |
في الواقع، تستخدم فرق الطحن الفحص البصري المستمر أثناء العمل — يقوم المشغل المتمرس بإيقاف العملية وتصحيحها فور ظهور “اللون الأزرق” — بينما تُستخدم عمليات الحفر بالحمض وفحوصات الصلابة في مرحلة تشطيب اللحامات، كما يتم تزويد خطوط القياس والطحن بشكل متزايد بأنظمة تعتمد على ظاهرة باركهاوزن من أجل التوثيق الموضوعي.
معايير قبول حروق الطحن: EN 13231-2، TB/T و AREMA
- EN 13231-2:2020 — تطبيقات السكك الحديدية — المسار — قبول الأعمال — الجزء 2: قبول إعادة تشكيل قضبان السكك الحديدية في المسارات المستقيمة، والمفارق، والتقاطعات، وأجهزة التمدد (الخلف للمعيار EN 13231-3) — يحدد معايير القبول البصري للقضبان التي أعيد تشكيلها في أوروبا. ولا يُقبل وجود مناطق متضررة حرارياً أو محترقة على السطح النهائي.
- TB/T 1632.1-2014 (المعيار الصيني لحام القضبان، الجزء الأول: الشروط الفنية العامة) ينص على أن سطح القضيب عند الوصلة الملحومة وحولها يجب أن تكون خالية من آثار الاحتراق الناتج عن الطحن.
- TB/T 2344.1-2020 (قضبان بوزن 43 كجم/م – 75 كجم/م) يتطلب إصلاح العيوب السطحية الضارة عن طريق الصقل، على أن يتم الإصلاح بطريقة لا تؤثر سلبًا على البنية المجهرية للقضيب.
- AREMA كما أن الممارسات الموصى بها في أمريكا الشمالية تعتبر التلف الحراري الناتج عن عملية الطحن عيبًا يجب تجنبه من خلال إزالة المواد بطريقة محكومة.
القاسم المشترك بين جميع المعايير: يجب ألا يظهر على سطح القضيب النهائي أي أضرار ناتجة عن الحرارة, ، وحيثما تم العثور على أثر حرق، يجب إزالته بالكامل — أو، إذا كان عميقًا جدًّا، يجب قطع القضيب وإعادة لحامه.
كيفية الوقاية من حروق الطحن
الوقاية هي مزيج من الانضباط في تشغيل الماكينة والاختيار الصحيح للمواد الاستهلاكية.
1. التحكم في معلمات الطحن
- احرص على عمق القطع صغير — يتم في عملية الطحن الوقائي إزالة أجزاء من المليمتر عبر عدة تمريرات، بدلاً من تمريرات فردية عميقة.
- لا تتوقف عند الأمر أبدًا في مكان واحد؛ حافظ على حركة العجلة أو القطار بالسرعة التشغيلية المقررة.
- قم بتوزيع نمط الطحن على طول رأس القضيب بدلاً من تركيز عمليات الطحن على منطقة واحدة.
- تجنب الأحمال الصدمية؛ دع العجلة تنزلق، لا تصطدم.
2. التحكم في الحرارة
- استخدم رذاذ الماء أو سائل التبريد إذا كانت الآلة مزودة بهذه الميزة.
- في ظروف درجة الحرارة العادية، احرص على لا يوجد أي لون أزرق ظاهر على الإطلاق; ؛ يجب أن تكون درجة حرارة التمريرة الوقائية، عند تنفيذها بشكل صحيح، باردة أو دافئة قليلاً.
- يجب الحد من مدة الطحن المستمر في مكان واحد والسماح للسطح بالتبريد.
3. اختر قرص الطحن المناسب
هنا يتحدد في الواقع مصير معظم مشاكل الحروق الناتجة عن الطحن:
- الدرجة (الصلابة): اختر درجة حبيبات العجلة التي تُشحذ نفسها تلقائيًّا تحت ضغط الماكينة — حيث يجب التخلص من الحبيبات غير الحادة حتى تستمر المادة الكاشطة الجديدة في القطع. أما الدرجة شديدة الصلابة فتؤدي إلى تكوين طبقة زجاجية على السكة وحرقها؛ في حين أن الدرجة شديدة النعومة تتآكل بشكل غير اقتصادي.
- نوع المادة الكاشطة: الحبوب عالية الأداء مثل الزركونيا والألومينا تتميز بقدرة أكبر على التبريد وتبقى حادة لفترة أطول بكثير مقارنة بالألومينا الملحومة التقليدية، مما يقلل من كمية الحرارة المطلوبة لكل ملليمتر من المعدن الذي يتم إزالته.
- حجم الحبيبات: تُستخدم الحبيبات الخشنة في القطع السريع دون ارتفاع درجة الحرارة، وذلك في الأعمال التصحيحية المكثفة؛ أما الحبيبات الناعمة فتُستخدم لإضفاء اللمسة النهائية خلال عمليات الصقل الوقائية.
- الربط والتقوية: توفر الروابط الراتنجية المقواة بألياف الزجاج هامش الأمان المطلوب لسرعات خطوط الطحن، كما تضمن أداء قطع ثابتًا طوال عمر القرص.
- سرعة العجلة: احرص على الالتزام بالسرعة القصوى للتشغيل الخاصة بالعجلة وسرعة عمود الدوران للآلة — فالتجاوز في السرعة يؤدي إلى زيادة الحرارة ويشكل خطرًا على السلامة.
بالنسبة لخطوط الطحن وآلات طحن الملامح، يُعد مطابقة القرص مع فئة الماكينة وطبيعة العمل أمرًا ضروريًا — راجع أدلةنا حول معايير صقل قضبان السكك الحديدية والتقنيات العملية و عملية ومعدات صقل السكك الحديدية, ، أو اتصل بنا للحصول على توصيات بشأن العجلات المناسبة لآلتك — من عجلات قطار طحن مقاس 260×90×154 لأساطيل «هارسكو بي جي إم» و«سي آر آر سي جي إم سي» من أجل أقراص طحن الملامح المثبتة على جهاز M20.
النقاط الرئيسية
- حروق الطحن هي عيب في البنية المجهرية الحرارية — يشير تغير اللون إلى الأزرق أو الأسود إلى أن الطبقة السطحية قد أصبحت لينة أو عادت إلى التصلب، وقد تكون مصحوبة أحيانًا بشقوق دقيقة.
- يتم الكشف عنه عن طريق ألوان المزاج البصري، والحفر الحمضي، وعلم المعادن، واختبار الصلابة، وتحليل باركهاوزن — تُعد الفحوصات البصرية خط الدفاع الأول خلال كل تمريرة.
- لا تقبل المعايير الدولية (EN 13231-2:2020، TB/T 1632.1-2014، TB/T 2344.1-2020) وجود أي تلف حراري على سطح القضيب النهائي.
- الأسباب الرئيسية — الضغط المفرط، ومدة البقاء، وعمق القطع، و صلابة العجلة غير الصحيحة — يمكن التحكم فيها جميعًا من خلال الإعدادات الصحيحة للعملية والاختيار الصحيح لعجلة الطحن.
الأسئلة الشائعة
في أي درجة حرارة يحدث احتراق السكك الحديدية بسبب الاحتكاك؟
تظهر ألوان التصلب المرئية بمجرد أن يتجاوز سطح رأس القضيب درجة حرارة تتراوح بين 200 و220 درجة مئوية تقريبًا (لون قش فاتح). ويشير التغير إلى اللون الأزرق إلى درجة حرارة تتراوح بين 300 و320 درجة مئوية تقريبًا، وعند تجاوز درجة حرارة 720 درجة مئوية تقريبًا، يتحول الفولاذ إلى حالة الأوستينيت ثم يتصلب مجددًا ليتحول إلى مارتينسيت هش عند التبريد الذاتي — وهو أكثر أنواع الحروق تسببًا في الأضرار.
ما هو عمق طبقة الحروق الناتجة عن الاحتكاك عادةً؟
تكون الطبقات المحترقة رقيقة — وعادةً ما يتراوح سمكها بين بضعة أجزاء من المائة إلى بضعة أجزاء من العشر من المليمتر. ويمكن إزالة الحرق السطحي الذي يقع ضمن التفاوت المسموح به في إزالة المعدن عن طريق إعادة الطحن بعناية؛ أما الحرق الأعمق المصحوب بشقوق دقيقة فيتطلب قطع الجزء المتضرر من القضيب وإعادة لحامه.
هل يمكن دائمًا إزالة اللون الأزرق الذي يظهر على السكة عن طريق إعادة الصقل؟
فقط إذا كانت الطبقة المحترقة سطحية بدرجة كافية بحيث لا تؤثر إزالتها الكاملة على شكل القضيب أو تتجاوز الحد المسموح به لإزالة المعدن. أما الحرق العميق — لا سيما في حالة وجود شقوق دقيقة — فيتطلب قطع الجزء المتضرر وإعادة لحامه.
هل يحدث احتراق الحبوب فقط عند استخدام المطاحن اليدوية؟
لا. يُعد التشطيب اليدوي عند نقاط اللحام من الأماكن الشائعة لحدوث الحروق، لكن خطوط الصقل الآلية تتسبب أيضًا في حدوث حروق عندما تكون عمق التمرير أو الضغط أو مواصفات القرص غير صحيحة. وفي الواقع، يوفر الصقل الآلي تحكمًا أفضل بمجرد ضبط القرص ونمط الصقل بشكل صحيح.
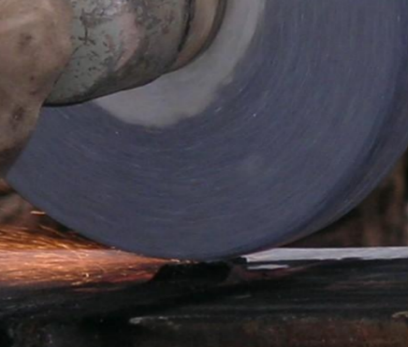
لماذا تتسبب العجلة شديدة الصلابة في حدوث حروق؟
تحتفظ العجلة ذات الصلابة العالية بحبيبات الكشط غير الحادة وتصبح سطحها مصقولًا. والعجلة المصقولة تقوم بفرك القضيب بدلاً من قطعه، مما يحول طاقة الصقل إلى حرارة بدلاً من إزالة المعدن — وهي الوصفة الكلاسيكية لحدوث حروق التلدين.
المراجع
- EN 13231-2:2020 — تطبيقات السكك الحديدية — المسار — قبول الأعمال — الجزء 2: قبول إعادة تشكيل قضبان السكك الحديدية في المسارات المستقيمة، والمفارق، والتقاطعات، وأجهزة التمدد (CEN).
- TB/T 1632.1-2014 — لحام القضبان — الجزء 1: الشروط الفنية العامة (الإدارة العامة للسكك الحديدية الصينية).
- TB/T 2344.1-2020 — القضبان — الجزء الأول: قضبان من 43 كجم/م إلى 75 كجم/م (الإدارة العامة للسكك الحديدية الصينية).
- أريما — دليل هندسة السكك الحديدية, ، الفصل 5 — مسار السكك الحديدية (الممارسات الموصى بها لطحن القضبان وحدود الأضرار الحرارية).
تُعد قيم درجة حرارة التلدين ونطاقات الصلابة المذكورة أعلاه مراجعًا هندسية تقريبية لفولاذ السكك الحديدية البيرليتي؛ ويجب دائمًا الالتزام بمواصفات هيئة السكك الحديدية المختصة وبيانات الشركة المصنعة للعجلات عند تحديد معايير القبول.