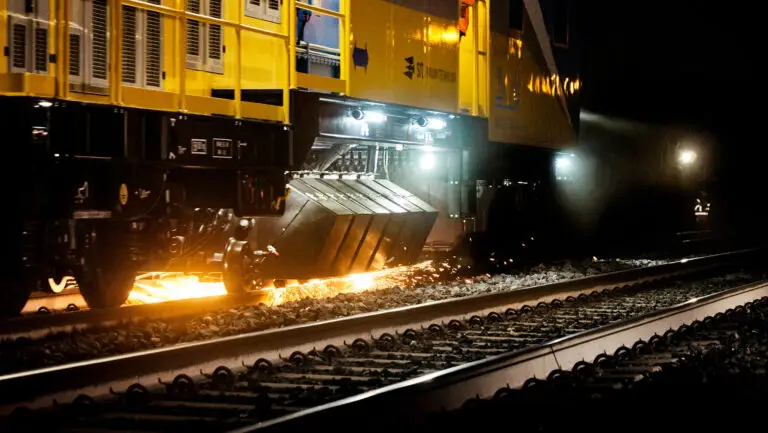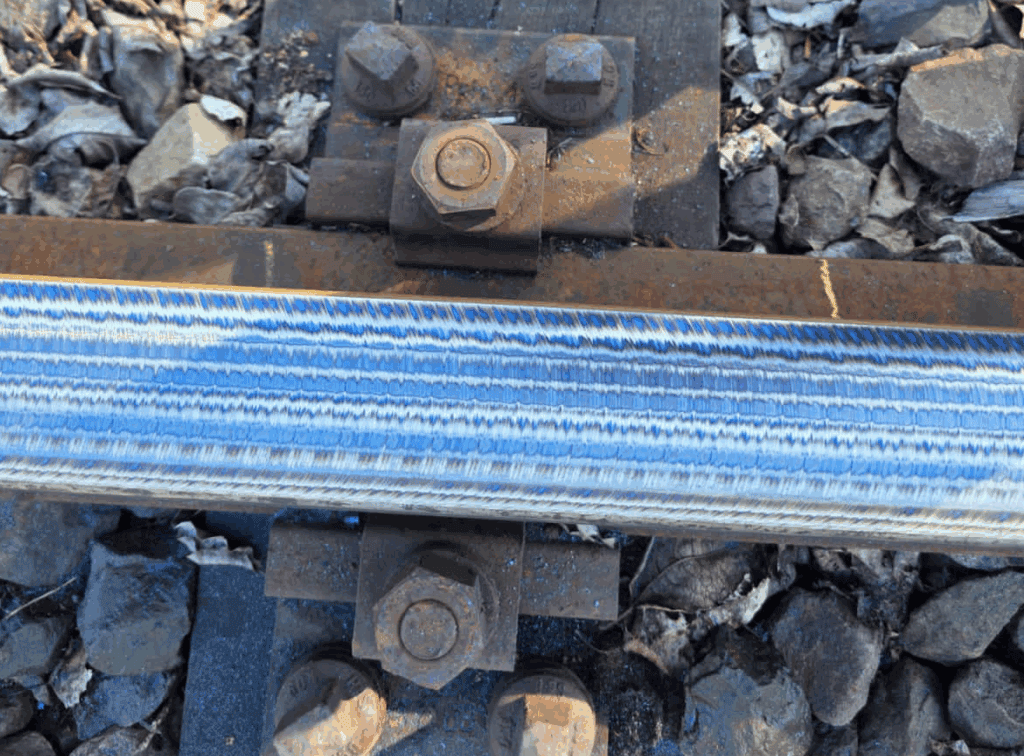
Brûlure par frottement Il s'agit d'un défaut thermique qui survient lorsque la surface de la tête de rail surchauffe lors du meulage ou de la finition des soudures. La chaleur générée par le frottement fait rapidement monter la température de surface au-delà du seuil de transformation de l'acier, ce qui modifie la microstructure de la surface du rail, la décolore par oxydation et, dans les cas les plus graves, laisse apparaître des microfissures pouvant évoluer vers des ruptures par fatigue.
En effet, le meulage est effectué avec précision pour étendre Dans le domaine ferroviaire, les brûlures de meulage comptent parmi les défauts de qualité les plus graves pouvant survenir lors d’une campagne de meulage. Ce guide explique comment se forment les brûlures de meulage, comment elles sont détectées et évaluées selon les normes internationales et, surtout pour les responsables de la maintenance et les prestataires, comment un choix adéquat de meules et un contrôle rigoureux du processus permettent de les prévenir.
Réponse rapide
Brûlure par frottement Il s'agit de dommages thermiques à la surface de la tête de rail causés par une température de meulage excessive — généralement due à une pression trop forte de la meule, à une profondeur de coupe trop importante, à un temps de maintien trop long ou à une meule trop dure. Ces dommages se manifestent par une coloration d’oxydation allant du jaune paille au bleu et modifient la microstructure du rail : une zone de trempe ramollie ou une “ couche blanche ” fragilisée et ré-endurcie, parfois accompagnée de microfissures. Ces dommages sont détectés par des contrôles visuels de la couleur, une attaque à l’acide, la métallographie, des essais de dureté ou l’analyse du bruit de Barkhausen, et les normes telles que la norme EN 13231-2:2020 ne les tolèrent pas sur le rail fini. La prévention la plus efficace consiste à utiliser une meule correctement choisie, combinée à des passes légères et continues.
Qu'est-ce qu'une brûlure par frottement ?
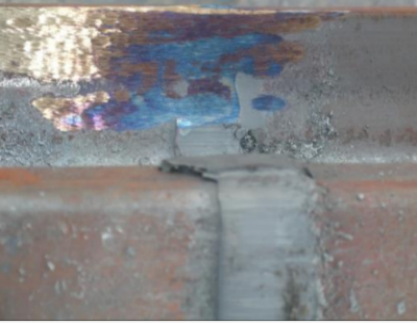
La brûlure de meulage désigne un ensemble d'altérations superficielles d'origine thermique provoquées par un apport de chaleur excessif lors du meulage abrasif. En fonction de la température maximale atteinte à la surface de la tête de rail, on distingue deux formes distinctes :
| Formulaire | Température de surface | Que se passe-t-il ? | Aspect caractéristique |
|---|---|---|---|
| Brûlure due au recuit (ramollissement) | En dessous de la température d'austénitisation (~720 °C pour l'acier perlité utilisé pour les rails) | La couche superficielle durcie est trempée ; la dureté et la résistance à l'usure diminuent | Couleurs d'oxydation : paille → violet → bleu → bleu-noir, en fonction de la température maximale atteinte et de l'épaisseur du film d'oxyde |
| Brûlure due à un nouveau durcissement | Au-dessus de la température d'austénitisation, suivie d'un refroidissement rapide par soi-même | Une couche de martensite mince, cassante et non trempée (“ couche blanche ”) se forme à la surface | Surface claire ou incolore recouverte d'une couche blanche et dure ; sujette à la formation de microfissures |
Pour une évaluation visuelle sur place, les couleurs de l’oxyde (état de recuit) donnent une indication approximative de la température maximale atteinte en surface — valeurs approximatives pour l’acier perlité utilisé dans les rails :
| Couleur de trempe | Température maximale approximative à la surface |
|---|---|
| Paille claire | ~220 °C |
| Jaune paille foncé / marron | environ 250 °C |
| Violet | environ 280 °C |
| Bleu | environ 300 à 320 °C |
| Bleu-noir / gris | au-dessus de ~330 °C |
La gravité de la “ brûlure de redurcissement ” est mesurable en termes de dureté : alors que l’acier perlité standard utilisé pour les rails présente généralement une dureté comprise entre 300 et 380 HV, la « couche blanche » martensitique non trempée se situe généralement entre 600 et 800 HV environ — un matériau dur, mais fragile, qui ne bénéficie pas du soutien de la microstructure résistante sous-jacente. Les couches brûlées sont minces — généralement de quelques centièmes à quelques dixièmes de millimètre —, ce qui explique pourquoi une brûlure superficielle peut parfois être éliminée par réaffûtage, tandis qu’une brûlure plus profonde nécessite le remplacement du rail.
Ces deux phénomènes endommagent le rail. Les zones trempées s’usent plus rapidement ; les zones retrempées sont fragiles et se fissurent sous l’effet des charges cycliques exercées par les roues. Une brûlure grave due au meulage s’accompagne généralement de microfissures à la surface, qui constituent des points de départ de la fatigue par contact roulant (RCF), de l'écaillage et — au niveau des joints soudés — d'une rupture prématurée de la soudure.
Point clé : La brûlure de rectification n'est pas un problème d'aspect. La décoloration bleue ou bleu-noir n'est que la manifestation visible d'un changement microstructural sous-jacent ; c'est pourquoi les normes d'acceptation la considèrent comme un défaut justifiant le rejet.
Pourquoi la brûlure due au frottement est-elle importante ?
- Usure accélérée : Les zones adoucies (trempées) perdent de leur dureté et s'usent plusieurs fois plus vite que le rail environnant.
- Apparition de la fatigue : La martensite réendure et les microfissures provoquent l'apparition de fissures en tête de poutre, d'écaillements et de déformations sous l'effet du trafic.
- Intégrité des soudures : Dans le cas des soudures par bout à bout à l'étincelle et des soudures au thermite, toute brûlure sur la soudure ou à proximité de celle-ci compromet la résistance à la fatigue de l'assemblage.
- Coût des retouches : Les rails brûlés doivent être rectifiés plus profondément ou, lorsque la brûlure est profonde, découpés puis ressoudés — des travaux de réparation coûteux que permet d'éviter un processus de rectification correct.
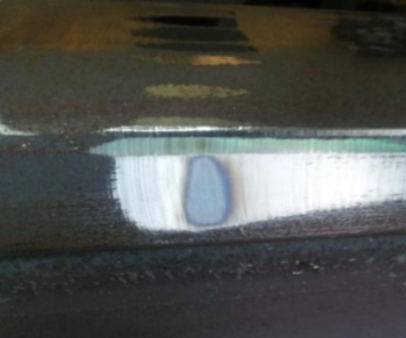
Quelles sont les causes des brûlures par frottement ?
La brûlure par frottement se résume toujours à un seul mécanisme — la chaleur est produite plus rapidement qu'elle ne peut être dissipée — mais cinq causes opérationnelles courantes en sont à l'origine :
- Pression de meulage ou temps de maintien excessifs. Si l'on appuie trop fort sur la roulette ou si on la maintient trop longtemps au même endroit, la chaleur se concentre sur une petite zone.
- Profondeur de coupe excessive par passe. Tenter d'enlever trop de métal en une seule passe multiplie l'énergie de frottement. Les passes préventives doivent permettre d'enlever de petites quantités de métal, de manière contrôlée.
- La dureté de la meule est trop élevée pour cette application. Une meule trop dure ne libère pas les grains abrasifs émoussés ; la meule vitrifiée frotte au lieu de tailler, et ce frottement génère de la chaleur plutôt que d'enlever de la matière.
- Abrasif ou liant inadapté. Une granulométrie, un type d'abrasif et une formulation de liant qui ne sont pas adaptés à l'acier des rails et aux paramètres de la machine entraînent une augmentation de l'énergie spécifique de meulage.
- Mauvaise gestion thermique. Le meulage sans liquide de refroidissement ni eau de dépoussiérage, une vitesse périphérique élevée de la meule ou un meulage continu prolongé au même endroit empêchent la chaleur de se dissiper.
Les trois premières causes peuvent être directement maîtrisées grâce à Choix des meules et respect des procédures — c'est pourquoi le choix des jantes relève d'un choix technique et non d'une simple formalité d'achat.
Comment détecter une brûlure par frottement
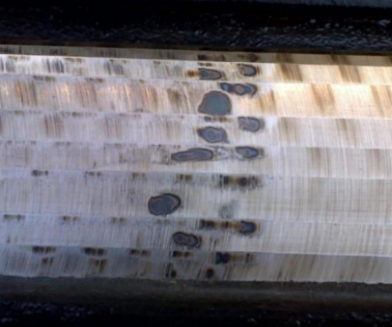
Les organismes chargés de l'entretien ferroviaire ont recours à cinq méthodes d'inspection, allant des contrôles visuels rapides aux analyses en laboratoire :
| # | Méthode | Principe | Idéal pour | Limitation |
|---|---|---|---|---|
| 1 | Inspection visuelle (vérification de la teinte) | La couleur et l'épaisseur du film d'oxyde sont en corrélation avec la température maximale en surface | Contrôle rapide de chaque passe, tant sur les lignes de meulage que lors de la finition manuelle | Ne met en évidence que les zones brûlées où des traces d’oxydation sont visibles ; les brûlures légères dues à un nouveau durcissement peuvent passer inaperçues |
| 2 | Gravure à l'acide | Le traitement de la surface du sol à l'aide d'une solution acide préparée permet de mettre en évidence les zones ayant subi une altération thermique grâce à un changement de couleur. | Validation fiable, au niveau de l'atelier, des assemblages soudés | Nécessite un accès aux surfaces, des produits chimiques et un nettoyage |
| 3 | Examen métallographique | La microstructure d'un échantillon prélevé en surface montre la couche trempée ou retempérée ainsi que sa profondeur | Diagnostic définitif en laboratoire et mesure de la profondeur | Méthode destructive / en laboratoire ; ne convient pas à une utilisation courante sur le terrain |
| 4 | Essais de dureté | La combustion modifie la dureté de la surface : ramollissement après recuit, durcissement après redurcissement | Vérification quantitative des zones suspectes | Mesure ponctuelle ; nécessite un étalonnage par rapport à la dureté du rail de base |
| 5 | Analyse du bruit magnétique de Barkhausen | Les dommages thermiques et les contraintes résiduelles modifient la structure des domaines magnétiques de l'acier des rails ; le signal de Barkhausen s'en trouve modifié en conséquence | Contrôle rapide et sans contact de longues sections à l'aide de véhicules de mesure et de sondes manuelles | Nécessite un équipement instrumenté et une interprétation par du personnel qualifié |
Dans la pratique, les équipes de meulage utilisent inspection visuelle en continu Au cours du travail, un opérateur expérimenté interrompt l'opération et apporte les corrections nécessaires dès l'apparition d'un “ bleuissement ”, tandis que la gravure à l'acide et les contrôles de dureté sont utilisés lors de la finition des soudures ; par ailleurs, des systèmes basés sur l'effet Barkhausen sont de plus en plus souvent intégrés aux lignes de mesure et de rectification afin d'assurer une documentation objective.
Critères d'acceptation des brûlures de meulage : EN 13231-2, TB/T et AREMA
- EN 13231-2:2020 — Applications ferroviaires — Voie — Réception des travaux — Partie 2 : Réception du reprofilage des rails sur la ligne en ligne droite, aux aiguillages, aux croisements et aux dispositifs de dilatation (qui remplace la norme EN 13231-3) — définit les critères d'acceptation visuelle des rails reprofilés en Europe. Les zones endommagées par la chaleur ou brûlées ne sont pas acceptables sur la surface finie.
- TB/T 1632.1-2014 (Norme chinoise relative au soudage des rails, partie 1 : Conditions techniques générales) stipule que la surface du rail au niveau et autour d'un joint soudé ne doit présenter aucune trace de brûlure due au meulage.
- TB/T 2344.1-2020 (rails de 43 kg/m à 75 kg/m) impose que les défauts de surface nuisibles soient réparés par meulage, la réparation devant être effectuée de manière à ne pas altérer la microstructure du rail.
- AREMA Les bonnes pratiques en vigueur en Amérique du Nord considèrent également les dommages thermiques causés par le meulage comme un défaut qu’il convient d’éviter grâce à un enlèvement contrôlé de matière.
Le point commun à toutes ces normes : la surface du rail une fois traitée ne doit présenter aucun dommage thermique, et là où l'on constate une brûlure, celle-ci doit être entièrement éliminée par meulage — ou, si elle est trop profonde, le rail doit être coupé puis ressoudé.
Comment prévenir les brûlures par frottement
La prévention repose à la fois sur le bon entretien des machines et sur le choix judicieux des consommables.
1. Régler les paramètres de broyage
- Conservez le faible profondeur de coupe — Le meulage préventif consiste à enlever des fractions de millimètre au cours de plusieurs passes, plutôt que de procéder à une seule passe en profondeur.
- Ne t'attarde jamais là-dessus sur place ; maintenir la roue ou le train en mouvement à la vitesse de travail prévue.
- Répartissez les passages de meulage sur toute la surface de la tête de rail, plutôt que de les concentrer sur une seule zone.
- Évitez les chocs ; laissez la roue tourner en douceur, sans à-coups.
2. Gérer la chaleur
- Utilisez un jet d'eau ou un liquide de refroidissement si la machine en est équipée.
- À température ambiante, visez aucun bleuissement visible; une passe préventive correctement exécutée doit se terminer à froid ou à peine tiède.
- Limitez la durée de meulage continu au même endroit et laissez la surface refroidir.
3. Choisissez la meule appropriée
C’est là que se joue en réalité l’issue de la plupart des problèmes liés aux brûlures dues au meulage :
- Grade (dureté) : Choisissez un grain de meule qui s’auto-affûte sous la pression de la machine : les grains émoussés doivent être éliminés pour que l’abrasif neuf continue à couper. Un grain trop dur vitrifie et brûle le rail ; un grain trop tendre s’use de manière non rentable.
- Type d'abrasif : des céréales à haut rendement telles que zircone-alumine elles coupent plus efficacement et conservent leur tranchant bien plus longtemps que les alumines fondues classiques, ce qui réduit l'apport de chaleur par millimètre de métal enlevé.
- Granulométrie : Les grains plus grossiers permettent un ponçage rapide et sans échauffement pour les travaux de correction importants ; les grains plus fins assurent la finition finale lors des passes de prévention.
- Adhérence et renforcement : Les liants à base de résine renforcés de fibres de verre offrent la marge de sécurité nécessaire pour les vitesses de la ligne de meulage et garantissent un comportement de coupe constant tout au long de la durée de vie de la meule.
- Vitesse de roue : Respectez la vitesse maximale de fonctionnement de la roue et la vitesse de rotation de la broche de la machine : un dépassement de ces vitesses multiplie la chaleur et constitue un risque pour la sécurité.
Pour les lignes de rectification et les rectifieuses de profil, il est essentiel d'adapter la meule à la gamme de machines et à l'application prévue — consultez nos guides sur Normes et techniques pratiques de meulage des rails et Procédés et équipements de meulage ferroviaire, ou nous contacter pour obtenir des recommandations de roues adaptées à votre machine — de Roues de broyeur 260 × 90 × 154 pour les flottes Harsco PGM et CRRC GMC afin de Meules pour rectification de profilés à fixation M20.
Points clés à retenir
- Une brûlure par frottement est une défaut microstructural d'origine thermique — Une décoloration bleue ou noire indique que la couche superficielle s'est ramollie ou a durci à nouveau, et présente parfois des microfissures.
- Il est détecté par couleurs de trempe visuelles, gravure à l'acide, métallographie, essai de dureté et analyse de Barkhausen — Les contrôles visuels constituent la première ligne de défense à chaque passe.
- Les normes internationales (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020) n'autorisent pas la présence de dommages thermiques sur la surface du rail fini.
- Les principales causes : pression excessive, temps de maintien, profondeur de coupe et dureté de roue incorrecte — peuvent tous être maîtrisés grâce à des réglages de processus adaptés et à un choix judicieux de la meule.
Foire aux questions
À quelle température se produit la combustion par frottement sur les rails ?
Les couleurs caractéristiques du revenu apparaissent dès que la température à la surface de la tête de rail dépasse environ 200 à 220 °C (couleur paille claire). Une coloration bleue indique une température d’environ 300 à 320 °C, et au-delà d’environ 720 °C, l’acier s’austenitise et se durcit à nouveau en martensite fragile lors de la trempe spontanée — la forme de brûlure la plus dommageable.
Quelle est l’épaisseur d’une couche de brûlure par abrasion typique ?
Les couches brûlées sont minces — généralement de quelques centièmes à quelques dixièmes de millimètre. Les brûlures superficielles, qui restent dans les limites de tolérance admissibles en matière d'enlèvement de métal, peuvent être éliminées par un réaffûtage minutieux ; les brûlures plus profondes, accompagnées de microfissures, nécessitent le découpage et la ressoudure de la section de rail concernée.
Le bleuissement sur une glissière peut-il toujours être éliminé par un réaffûtage ?
À condition que la couche brûlée soit suffisamment superficielle pour que son enlèvement complet ne compromette pas le profil du rail ni ne dépasse l'enlèvement de métal autorisé. Une brûlure profonde — notamment en présence de microfissures — nécessite de découper la partie endommagée et de la ressouder.
Les brûlures dues au broyage ne surviennent-elles qu’avec les broyeurs à main ?
Non. La finition manuelle au niveau des soudures est une pratique courante, mais les lignes de meulage peuvent également provoquer des brûlures lorsque la profondeur de passe, la pression ou les caractéristiques de la meule ne sont pas adaptées. Le meulage à la machine offre en effet un meilleur contrôle une fois que la meule et le schéma de meulage appropriés ont été définis.
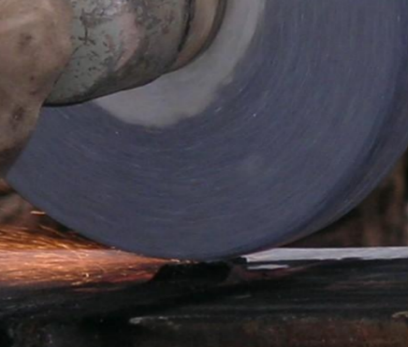
Pourquoi une roue trop dure provoque-t-elle des brûlures ?
Une meule de dureté élevée retient les grains abrasifs émoussés et se recouvre d’une couche vitrifiée. Une meule vitrifiée frotte contre le rail au lieu de le tailler, transformant ainsi l’énergie de meulage en chaleur au lieu d’enlever de la matière — la recette classique pour provoquer une brûlure de trempe.
Références
- EN 13231-2:2020 — Applications ferroviaires — Voie — Réception des travaux — Partie 2 : Réception du reprofilage des rails sur la ligne en ligne droite, aux aiguillages, aux croisements et aux dispositifs de dilatation (CEN).
- TB/T 1632.1-2014 — Soudage des rails — Partie 1 : Exigences techniques générales (Administration nationale des chemins de fer chinois).
- TB/T 2344.1-2020 — Rails — Partie 1 : rails de 43 kg/m à 75 kg/m (Administration nationale des chemins de fer chinois).
- AREMA — Manuel d'ingénierie ferroviaire, Chapitre 5 — Voies ferrées (pratiques recommandées pour le meulage des rails et limites des dommages thermiques).
Les valeurs de température de trempe et les plages de dureté indiquées ci-dessus constituent des références techniques approximatives pour l’acier perlite utilisé dans la fabrication des rails ; il convient de toujours se référer aux spécifications de l’autorité ferroviaire compétente et aux données du fabricant de roues lors de la définition des critères d’acceptation.