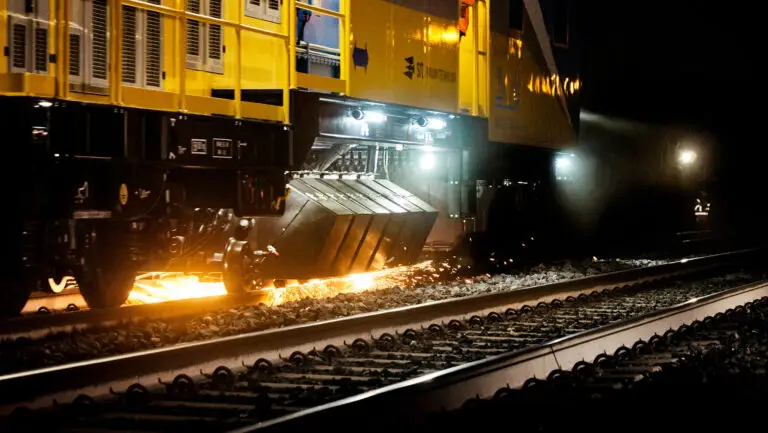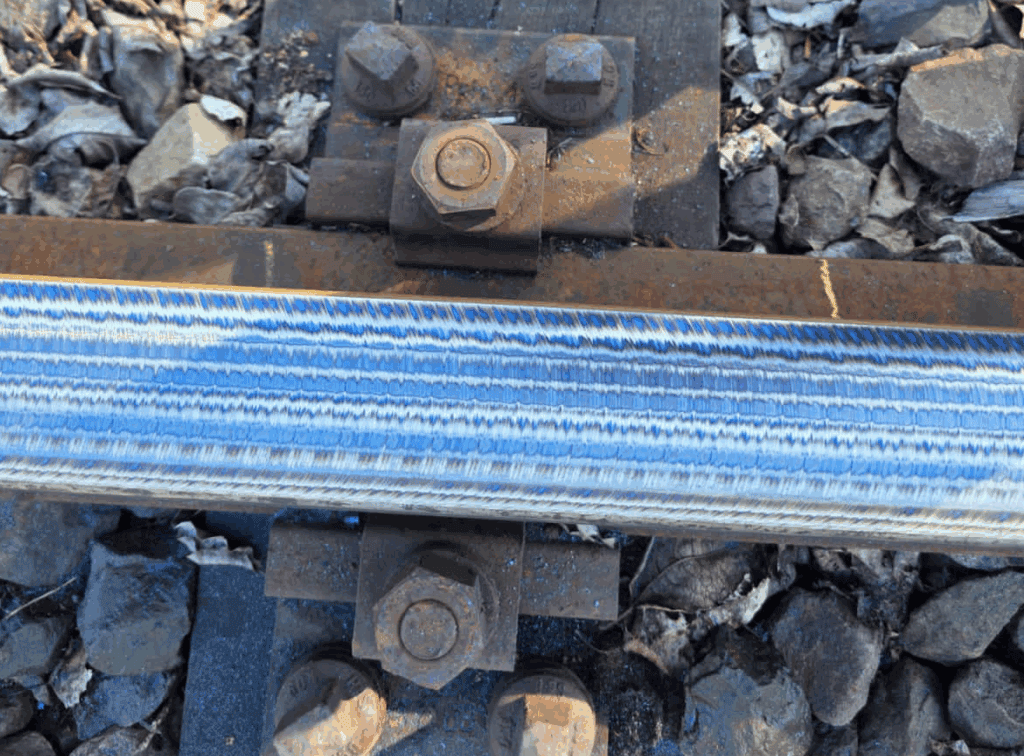
Queimadura por atrito é um defeito térmico que ocorre quando a superfície da cabeça do trilho superaquece durante o retificado ou o acabamento de soldas. O calor gerado pelo atrito eleva rapidamente a temperatura da superfície acima do limiar de transformação do aço, alterando a microestrutura da superfície do trilho, descolorindo-a por oxidação e — em casos graves — deixando microfissuras que podem evoluir para falhas por fadiga.
Como a retificação é realizada com precisão para estender Na vida útil dos trilhos, a queimadura de retificação é uma das falhas de qualidade mais graves que uma campanha de retificação pode causar. Este guia explica como a queimadura de retificação se forma, como é detectada e avaliada de acordo com as normas internacionais e — o mais importante para os planejadores de manutenção e prestadores de serviços — como a seleção correta do rebolo e o controle do processo podem evitá-la.
Resposta rápida
Queimadura por atrito trata-se de danos causados pelo calor na superfície da cabeça do trilho, decorrentes de temperatura excessiva durante o retificado — geralmente devido a pressão excessiva do disco, corte muito profundo, tempo de permanência muito longo ou um tipo de disco muito duro. Manifesta-se por meio de cores de oxidação que variam do tom de palha ao azul e altera a microestrutura do trilho: uma zona de têmpera amolecida ou uma “camada branca” reendurecida e frágil, às vezes com microfissuras. É detectado por meio de verificações visuais de cor, ataque com ácido, metalografia, ensaios de dureza ou análise de ruído de Barkhausen, e normas como a EN 13231-2:2020 não o aceitam no trilho acabado. A prevenção mais eficaz é o uso de um rebolo corretamente especificado, combinado com passadas leves e contínuas.
O que é queimadura por atrito?
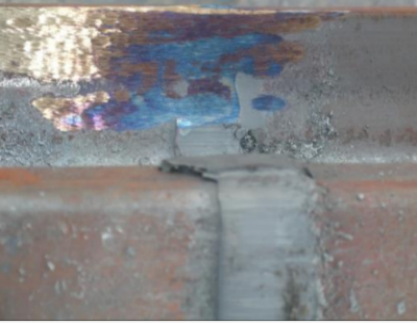
A queimadura por retificação é um conjunto de alterações superficiais induzidas termicamente, causadas pelo excesso de calor durante a retificação abrasiva. Dependendo da temperatura máxima atingida na superfície da cabeça do trilho, ocorrem duas formas distintas:
| Formulário | Temperatura da superfície | O que acontece | Aparência típica |
|---|---|---|---|
| Queimadura por temperamento (amolecimento) | Abaixo da temperatura de austenitização (~720 °C para o aço perlitico para trilhos) | A camada superficial endurecida é revenida; a dureza e a resistência ao desgaste diminuem | Cores de oxidação: palha → roxo → azul → azul-escuro, dependendo da temperatura máxima e da espessura da camada de óxido |
| Queimadura por reendurecimento | Acima da temperatura de austenitização, seguida de um resfriamento rápido por si só | Uma camada fina e frágil de martensita não temperada (“camada branca”) se forma na superfície | Superfície clara ou incolor com uma camada branca e dura; propensa a microfissuras |
Para uma avaliação visual no local, as cores do óxido (têmpera) fornecem uma indicação aproximada da temperatura máxima atingida na superfície — valores aproximados para o aço perlitico utilizado em trilhos:
| Cor do tempero | Temperatura superficial máxima aproximada |
|---|---|
| Palha clara | ~220 °C |
| Palha escura / marrom | ~250 °C |
| Roxo | ~280 °C |
| Azul | ~300–320 °C |
| Azul-escuro / cinza | acima de ~330 °C |
A gravidade da queima por reendurecimento é mensurável em termos de dureza: enquanto o aço perlitico padrão para trilhos costuma apresentar valores entre 300 e 380 HV, a “camada branca” de martensita não temperada costuma apresentar valores na faixa de aproximadamente 600 a 800 HV — dura, mas frágil, e sem o suporte da microestrutura resistente subjacente. As camadas queimadas são finas — normalmente de algumas centésimas a algumas décimas de milímetro —, razão pela qual queimaduras superficiais podem, às vezes, ser removidas por reafiação, enquanto queimaduras mais profundas exigem a substituição do trilho.
Ambas as formas causam danos ao trilho. As zonas temperadas se desgastam mais rapidamente; as zonas reendurecidas são frágeis e racham sob cargas cíclicas das rodas. Queimaduras graves causadas pelo retificado geralmente são acompanhadas por micro-fissuras na superfície, que atuam como pontos de início para a fadiga por contato rolante (RCF), fragmentação e — nas juntas soldadas — falha prematura da solda.
Ponto-chave: A queimadura de retificação não é um problema estético. A descoloração azul ou azul-escura é apenas a evidência visível de uma alteração microestrutural subjacente; é por isso que as normas de aceitação a consideram um defeito passível de rejeição.
Por que a queimadura causada pelo esmerilhamento é importante
- Desgaste acelerado: As áreas amaciadas (têmperadas) perdem a dureza e se desgastam várias vezes mais rápido do que o trilho ao redor.
- Início da fadiga: A martensita reendurecida e as microfissuras provocam rachaduras em forma de V, desprendimento de material e deformações sob o tráfego.
- Integridade da solda: Em soldas por encaixe a quente e por termite, uma queimadura na solda ou nas proximidades dela compromete o projeto de resistência à fadiga da junta.
- Custo de retrabalho: Os trilhos queimados devem ser retificados com maior profundidade ou, quando a queimadura for profunda, recortados e soldados novamente — um trabalho de correção dispendioso que um processo de retificação adequado evita.
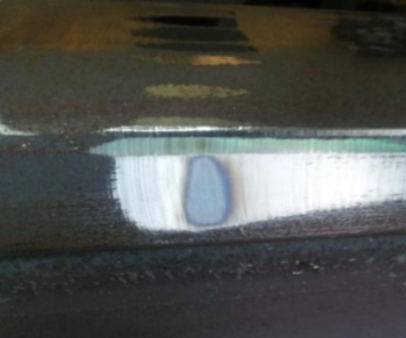
O que causa a queimadura por atrito?
A queimadura causada pelo atrito sempre se resume a um único mecanismo — calor gerado mais rapidamente do que pode ser dissipado — mas há cinco causas operacionais comuns que o desencadeiam:
- Pressão de retificação ou tempo de permanência excessivos. Pressionar a roda com muita força ou mantê-la no mesmo ponto por muito tempo concentra o calor em uma área pequena.
- Profundidade de corte excessiva por passagem. Tentar remover uma quantidade excessiva de metal em uma única passada multiplica a energia de atrito. As passadas preventivas devem remover pequenas quantidades controladas de metal.
- A dureza do disco é elevada demais para a aplicação. Um grau de dureza do disco muito alto não permite a liberação dos grãos abrasivos cegos; o disco vitrificado esfrega em vez de cortar, e o atrito gera calor em vez de remoção de metal.
- Abrasivo ou ligante inadequado. O tamanho do grão, o tipo de abrasivo e a composição do aglutinante que não sejam compatíveis com o aço do trilho e os parâmetros da máquina aumentam a energia específica de retificação.
- Má gestão do calor. A retificação sem líquido de refrigeração ou água para supressão de poeira, a alta velocidade periférica do rebolo ou a retificação contínua por muito tempo no mesmo ponto impedem a dissipação do calor.
As três primeiras causas podem ser controladas diretamente por meio de seleção do rebolo e disciplina do processo — e é por isso que a especificação das rodas é uma decisão técnica, e não uma mera formalidade de compra.
Como é detectada a queimadura por atrito
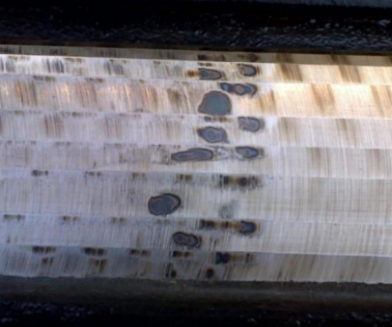
As empresas de manutenção ferroviária utilizam cinco métodos de inspeção, que vão desde verificações visuais rápidas até análises laboratoriais:
| # | Método | Princípio | Ideal para | Limitação |
|---|---|---|---|---|
| 1 | Inspeção visual (verificação da cor do tempero) | A cor e a espessura da película de óxido estão correlacionadas com a temperatura máxima da superfície | Triagem rápida de cada passagem, tanto nas linhas de retificação quanto no acabamento manual | Apenas mostra marcas de queima onde as manchas de oxidação são visíveis; marcas de queima causadas por um leve reendurecimento podem passar despercebidas |
| 2 | Gravação com ácido | A aplicação de uma solução ácida preparada na superfície do solo revela zonas alteradas termicamente por meio de mudanças de cor | Confirmação confiável, no nível da oficina, sobre juntas soldadas | Requer acesso à superfície, produtos químicos e limpeza |
| 3 | Exame metalográfico | A microestrutura de uma amostra superficial mostra a camada temperada ou reendurecida e sua profundidade | Diagnóstico laboratorial definitivo e medição da profundidade | Destrutivo / a ser realizado em laboratório; não se destina ao uso rotineiro em campo |
| 4 | Ensaio de dureza | A queima altera a dureza da superfície — amolecimento após o revenimento, endurecimento após o reendurecimento | Verificação quantitativa de áreas suspeitas | Medição pontual; requer calibração em relação à dureza do trilho de base |
| 5 | Análise do ruído magnético de Barkhausen | Os danos térmicos e a tensão residual alteram a estrutura dos domínios magnéticos do aço ferroviário; o sinal de Barkhausen se altera de acordo com isso | Triagem rápida e sem contato de seções longas por meio de carros de medição e sondas manuais | Requer equipamentos com instrumentos e interpretação especializada |
Na prática, as equipes de fresagem utilizam inspeção visual contínua durante o trabalho — um operador experiente interrompe o processo e corrige assim que surge o “azulamento” —, enquanto a gravação ácida e as verificações de dureza são utilizadas no acabamento das soldas, e sistemas baseados no efeito Barkhausen são cada vez mais instalados em linhas de medição e retificação para documentação objetiva.
Critérios de aceitação de queimaduras de retificação: EN 13231-2, TB/T e AREMA
- EN 13231-2:2020 — Aplicações ferroviárias — Via férrea — Aceitação de obras — Parte 2: Aceitação do reprofilamento de trilhos em trechos retos, desvios, cruzamentos e dispositivos de expansão (sucessora da EN 13231-3) — estabelece os critérios de aceitação visual para trilhos reprofilados na Europa. Áreas danificadas termicamente ou queimadas não são aceitáveis na superfície acabada.
- TB/T 1632.1-2014 (Norma chinesa para soldagem de trilhos, Parte 1: Condições técnicas gerais) exige que a superfície do trilho na junta soldada e ao redor dela não deverá apresentar marcas de atrito.
- TB/T 2344.1-2020 (trilhos de 43 kg/m a 75 kg/m) exige que os defeitos superficiais prejudiciais sejam reparados por meio de retificação, devendo o reparo ser realizado de forma que a microestrutura do trilho não seja comprometida.
- AREMA As práticas recomendadas na América do Norte também consideram os danos térmicos causados pela retificação como um defeito a ser evitado por meio da remoção controlada de material.
O traço comum a todas as normas: a superfície do trilho, após o acabamento, não deve apresentar danos térmicos, e, sempre que for detectada uma queimadura, ela deve ser removida completamente — ou, quando for muito profunda, o trilho deve ser cortado e soldado novamente.
Como prevenir queimaduras por atrito
A prevenção consiste em uma combinação de manutenção adequada da máquina e seleção correta dos consumíveis.
1. Controlar os parâmetros de moagem
- Mantenha o profundidade de corte pequena — o esmerilhamento preventivo remove frações de milímetro em várias passagens, em vez de uma única passagem profunda.
- Nunca fique remoendo no mesmo lugar; mantenha a roda ou o trem em movimento na velocidade de trabalho prevista.
- Distribua o padrão de retificação por toda a superfície da cabeça do trilho, em vez de concentrar as passagens em uma única zona.
- Evite cargas de impacto; deixe a roda deslizar, não bater.
2. Controlar o calor
- Utilize jato de água ou líquido de arrefecimento, caso a máquina esteja equipada para isso.
- Em condições de temperatura normal, procure nenhum sinal visível de azulamento; uma passagem preventiva ajustada corretamente deve terminar fria ou levemente morna.
- Limite o tempo de retificação contínua em um mesmo ponto e deixe a superfície esfriar.
3. Escolha o disco de esmeril correto
É aqui que, na verdade, se decide o sucesso ou o fracasso na maioria dos problemas de queima por desgaste:
- Grau (dureza): Escolha um tipo de disco que se autoafie sob a pressão da máquina — os grãos cegos devem ser eliminados para que o abrasivo novo continue cortando. Um tipo muito duro forma uma camada vítrea e queima o trilho; um tipo muito macio se desgasta de forma antieconômica.
- Tipo de abrasivo: grãos de alto rendimento, como zircônia-alúmina cortam com mais frio e mantêm o fio por muito mais tempo do que as aluminas fundidas convencionais, reduzindo a entrada de calor por milímetro de metal removido.
- Tamanho do grão: Os grãos mais grossos realizam um corte rápido e sem superaquecimento para trabalhos corretivos intensos; os grãos mais finos proporcionam o acabamento final em passagens preventivas.
- Aderência e reforço: Os aglutinantes de resina com reforço de fibra de vidro proporcionam a margem de segurança necessária para as velocidades do trem de esmerilhamento e garantem um desempenho de corte consistente ao longo da vida útil do disco.
- Velocidade da roda: respeite a velocidade máxima de operação do disco e a velocidade do eixo da máquina — o excesso de velocidade aumenta a geração de calor e representa um risco à segurança.
No caso de linhas de retificação e retificadoras de perfil, é essencial adequar o rebolo à família da máquina e à aplicação — consulte nossos guias sobre Normas e técnicas práticas para o polimento de trilhos ferroviários e Processo e equipamentos de retificação ferroviária, ou entre em contato conosco para recomendações de rodas adequadas à sua máquina — a partir de Rodas de trem de retificação 260×90×154 para que as frotas da Harsco PGM e da CRRC GMC Discos de retificação de perfil com fixação M20.
Principais conclusões
- A queimadura por atrito é uma defeito microestrutural térmico — a descoloração azul/preta indica uma camada superficial amolecida ou que se endureceu novamente, às vezes com microfissuras.
- Isso é detectado por cores de temperamento visual, gravação ácida, metalografia, ensaio de dureza e análise de Barkhausen — as verificações visuais são a primeira linha de defesa em cada passe.
- As normas internacionais (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020) não permitem danos térmicos na superfície do trilho acabado.
- As principais causas — pressão excessiva, tempo de permanência, profundidade de corte e dureza incorreta da roda — podem ser controlados por meio de configurações corretas do processo e da escolha adequada do rebolo.
Perguntas frequentes
A que temperatura ocorre a queima por atrito nos trilhos?
As cores visíveis do temperamento começam a aparecer quando a superfície da cabeça do trilho ultrapassa aproximadamente 200–220 °C (cor de palha clara). A descoloração azul indica aproximadamente 300–320 °C e, acima de cerca de 720 °C, o aço se austenitiza e se endurece novamente, transformando-se em martensita frágil por auto-têmpera — a forma mais prejudicial de queimadura.
Qual é a profundidade de uma camada típica de queimadura por esmerilhamento?
As camadas queimadas são finas — geralmente variam de alguns centésimos a alguns décimos de milímetro. As queimaduras superficiais, dentro da tolerância permitida para remoção de metal, podem ser eliminadas por meio de um reesmerilhamento cuidadoso; já as queimaduras mais profundas, acompanhadas de microfissuras, exigem o corte e a soldagem de uma nova seção do trilho afetado.
É sempre possível remover o azulamento de um trilho reafilando-o?
Somente se a camada queimada for superficial o suficiente para que a remoção completa não comprometa o perfil do trilho nem exceda a remoção de metal permitida. Queimaduras profundas — especialmente quando acompanhadas de microfissuras — exigem o corte da seção afetada e a soldagem de reparo.
A queimadura causada pelo moimento ocorre apenas com moedores manuais?
Não. O acabamento manual nas soldas é uma prática comum, mas os conjuntos de esmerilhamento também causam queimaduras quando a profundidade da passada, a pressão ou as especificações do disco estão incorretas. Na verdade, o esmerilhamento mecânico oferece melhor controle, uma vez que o disco e o padrão corretos sejam definidos.
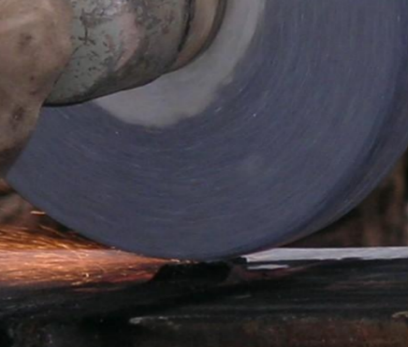
Por que uma roda muito dura causa queimaduras?
Um disco de dureza elevada retém grãos abrasivos embotados e fica com uma camada vítrea. Um disco com essa camada vítrea esfrega o trilho em vez de cortá-lo, convertendo a energia de retificação em calor em vez de remoção de metal — a receita clássica para a queima por têmpera.
Referências
- EN 13231-2:2020 — Aplicações ferroviárias — Via férrea — Aceitação de obras — Parte 2: Aceitação do reprofilamento de trilhos em trechos retos, desvios, cruzamentos e dispositivos de expansão (CEN).
- TB/T 1632.1-2014 — Soldagem de trilhos — Parte 1: Requisitos técnicos gerais (Administração Ferroviária Estatal da China).
- TB/T 2344.1-2020 — Trilhos — Parte 1: trilhos de 43 kg/m a 75 kg/m (Administração Ferroviária Estatal da China).
- AREMA — Manual de Engenharia Ferroviária, Capítulo 5 — Trilhos ferroviários (práticas recomendadas para o polimento de trilhos e limites de danos térmicos).
Os valores de temperatura de tempera e as faixas de dureza citados acima são referências aproximadas de engenharia para o aço perlitico utilizado em trilhos; ao definir critérios de aceitação, consulte sempre as especificações da autoridade ferroviária competente e os dados do fabricante das rodas.