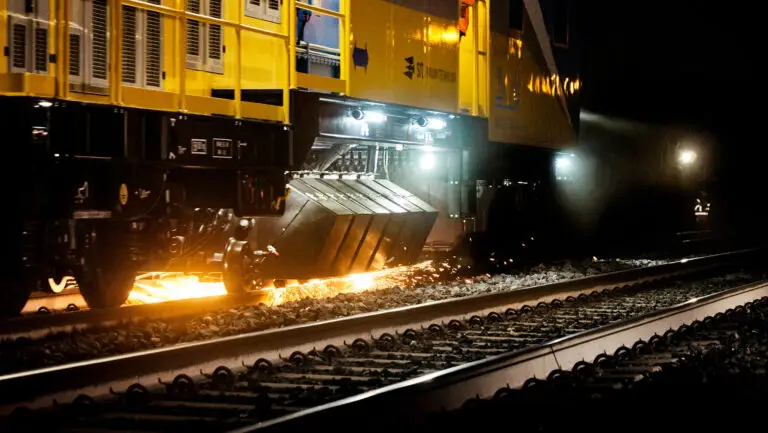
Ardor por fricción es un defecto térmico que se produce cuando la superficie de la cabeza del riel se sobrecalienta durante el rectificado o el acabado de soldaduras. El calor generado por la fricción eleva rápidamente la temperatura de la superficie por encima del umbral de transformación del acero, lo que altera la microestructura de la superficie del riel, la decolora por oxidación y, en casos graves, deja microfisuras que pueden derivar en fallas por fatiga.
Porque el rectificado se realiza precisamente para extender En el ámbito ferroviario, las quemaduras por rectificado son uno de los fallas de calidad más graves que pueden producirse durante una campaña de rectificado. Esta guía explica cómo se forman las quemaduras por rectificado, cómo se detectan y evalúan según las normas internacionales y —lo más importante para los planificadores de mantenimiento y los contratistas— cómo se pueden prevenir mediante la selección correcta de la muela abrasiva y el control del proceso.
Respuesta rápida
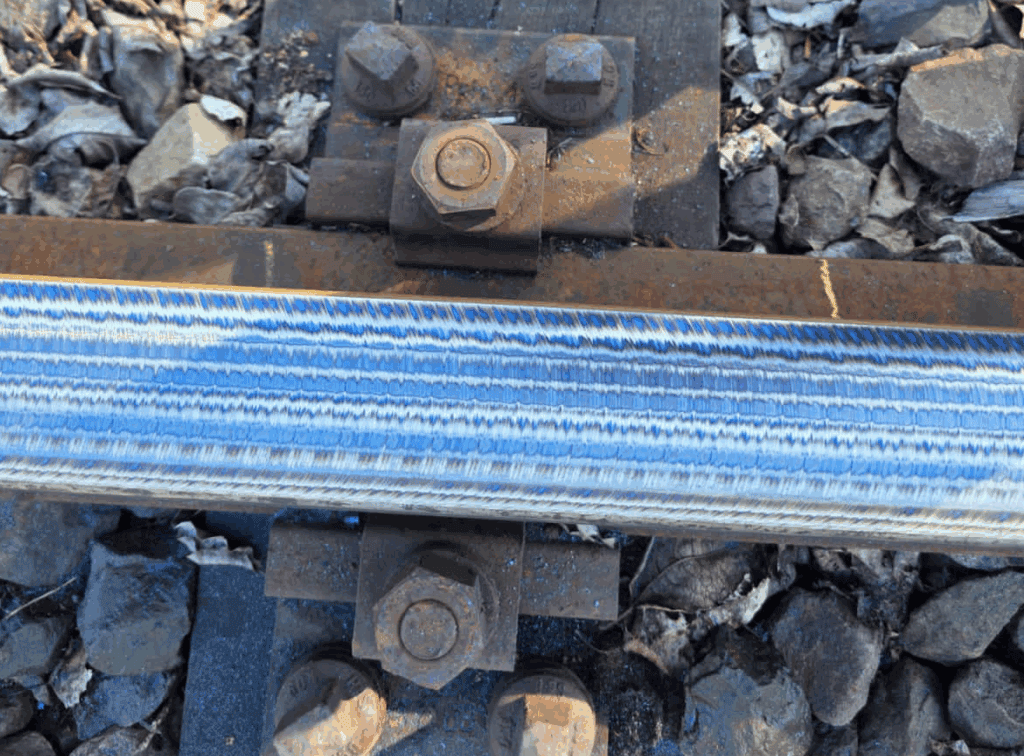
Ardor por fricción Es el daño térmico en la superficie de la cabeza del riel causado por una temperatura excesiva durante el esmerilado —por lo general, debido a una presión excesiva de la muela, un corte demasiado profundo, un tiempo de contacto demasiado prolongado o una muela con un grado de dureza demasiado alto. Se manifiesta como colores de oxidación que van del amarillo pajizo al azul, y altera la microestructura del riel: una zona de temple ablandada o una “capa blanca” recalentada y quebradiza, a veces con microfisuras. Se detecta mediante inspecciones visuales del color, grabado con ácido, metalografía, pruebas de dureza o análisis del ruido de Barkhausen, y normas como la EN 13231-2:2020 no lo aceptan en el riel terminado. La prevención más eficaz consiste en utilizar una muela de esmerilado correctamente especificada, combinada con pasadas ligeras y continuas.
¿Qué es la quemadura por fricción?
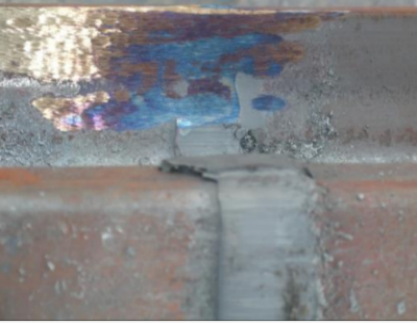
La quemadura por rectificado es un conjunto de alteraciones superficiales inducidas térmicamente, causadas por un aporte excesivo de calor durante el rectificado abrasivo. Dependiendo de la temperatura máxima alcanzada en la superficie de la cabeza del riel, se presentan dos formas distintas:
| Formulario | Temperatura superficial | ¿Qué pasa? | Aspecto típico |
|---|---|---|---|
| Quemadura por templado (ablandamiento) | Por debajo de la temperatura de austenitización (~720 °C para el acero perlitico para rieles) | La capa superficial endurecida se templa; la dureza y la resistencia al desgaste disminuyen | Colores de oxidación: pajizo → púrpura → azul → azul-negro, dependiendo de la temperatura máxima y el espesor de la capa de óxido |
| Quemadura por reendurecimiento | Por encima de la temperatura de austenización, seguida de un enfriamiento rápido por sí mismo | En la superficie se forma una capa de martensita delgada y quebradiza, sin templar (“capa blanca”) | Superficie clara o incolora con una capa blanca y dura; propensa a las microfisuras |
Para una evaluación visual in situ, los colores del óxido (templado) ofrecen una indicación aproximada de la temperatura máxima alcanzada en la superficie; valores aproximados para el acero perlitico de rieles:
| Ajustar el color | Temperatura máxima aproximada de la superficie |
|---|---|
| Paja clara | ~220 °C |
| Paja oscura / marrón | ~250 °C |
| Morado | ~280 °C |
| Azul | ~300–320 °C |
| Azul-negro / gris | por encima de ~330 °C |
La gravedad de la quemadura por reendurecimiento se puede medir en términos de dureza: mientras que el acero perlitico estándar para rieles suele situarse entre 300 y 380 HV, la “capa blanca” de martensita sin templar suele registrarse en un rango de aproximadamente 600 a 800 HV: es dura, pero frágil, y carece del respaldo de la microestructura tenaz que se encuentra debajo. Las capas quemadas son delgadas —por lo general, de unas pocas centésimas a unas pocas décimas de milímetro—, por lo que las quemaduras superficiales a veces pueden eliminarse mediante un nuevo esmerilado, mientras que las más profundas requieren el reemplazo del riel.
Ambas formas dañan el riel. Las zonas templadas se desgastan más rápido; las zonas reendurecidas son frágiles y se agrietan bajo cargas cíclicas de las ruedas. Las quemaduras graves por rectificado suelen ir acompañadas de microgrietas en la superficie, que actúan como puntos de inicio de la fatiga por contacto rodante (RCF), el desprendimiento y —en las uniones soldadas— la falla prematura de la soldadura.
Punto clave: La quemadura por esmerilado no es un problema estético. La decoloración azul o azul-negra es solo la evidencia visible de un cambio microestructural subyacente, por lo que las normas de aceptación la consideran un defecto que justifica el rechazo.
Por qué es importante el «grinding burn»
- Desgaste acelerado: Las zonas ablandadas (templadas) pierden dureza y se desgastan varias veces más rápido que el riel circundante.
- Inicio de la fatiga: La martensita reendurecida y las microfisuras provocan grietas en la cabeza, desprendimientos y deformaciones bajo el tráfico.
- Integridad de la soldadura: En las soldaduras a tope y con termita, una quemadura en la soldadura o en sus alrededores anula el diseño de resistencia a la fatiga de la unión.
- Costo de reelaboración: Los rieles quemados deben rectificarse a mayor profundidad o, cuando la quemadura es profunda, deben recortarse y volver a soldarse —un trabajo de reparación costoso que se evita con un proceso de rectificado adecuado.
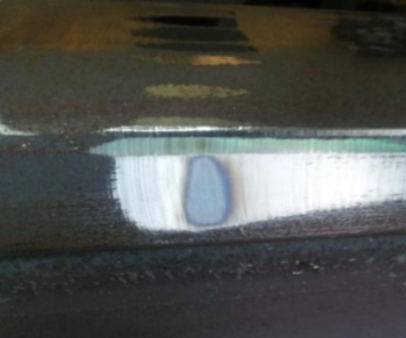
¿Qué causa la quemadura por fricción?
La quemadura por fricción siempre se reduce a un solo mecanismo: — el calor se genera más rápido de lo que se puede disipar — pero hay cinco causas operativas comunes que lo provocan:
- Presión de rectificado excesiva o tiempo de permanencia excesivo. Si presionas la rueda con demasiada fuerza o la mantienes en un mismo lugar por mucho tiempo, el calor se concentra en una zona pequeña.
- Profundidad de corte excesiva por pasada. Intentar quitar demasiado metal en una sola pasada multiplica la energía de fricción. Las pasadas preventivas deben eliminar cantidades pequeñas y controladas de metal.
- La dureza de la rueda es demasiado alta para esta aplicación. Un grado de malla demasiado duro no libera los granos abrasivos desgastados; la malla vidriada frote en lugar de cortar, y el roce genera calor en lugar de eliminar metal.
- Abrasivo o aglutinante inadecuados. El tamaño del grano, el tipo de abrasivo y la composición del aglutinante que no se adapten al acero del riel y a los parámetros de la máquina aumentan la energía específica de rectificado.
- Mala gestión del calor. El rectificado sin líquido refrigerante ni agua para la supresión de polvo, una alta velocidad periférica de la muela o un rectificado prolongado y continuo en un mismo punto impiden que el calor se disipe.
Las tres primeras causas se pueden controlar directamente a través de Selección de muelas abrasivas y disciplina en el proceso — por eso la especificación de las llantas es una decisión técnica, no una mera formalidad de compra.
Cómo se detecta la quemadura por fricción
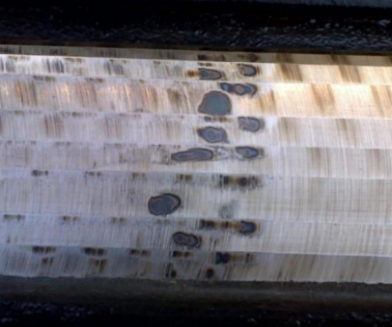
Las empresas de mantenimiento ferroviario utilizan cinco métodos de inspección, que van desde revisiones visuales rápidas hasta análisis de laboratorio:
| # | Método | Principio | Ideal para | Limitación |
|---|---|---|---|---|
| 1 | Inspección visual (verificación de la temperatura y el color) | El color y el espesor de la película de óxido se correlacionan con la temperatura máxima de la superficie | Revisión rápida de cada pieza, tanto en las líneas de esmerilado como en el acabado manual | Solo muestra las quemaduras en las que se observan manchas de oxidación; es posible que no se detecte una quemadura leve por reendurecimiento |
| 2 | Grabado con ácido | Al grabar la superficie del suelo con una solución ácida preparada, se revelan las zonas alteradas térmicamente mediante un cambio de color | Confirmación confiable a nivel de taller sobre uniones soldadas | Requiere acceso a la superficie, productos químicos y limpieza |
| 3 | Examen metalográfico | La microestructura de una muestra superficial muestra la capa templada o reendurecida y su profundidad | Diagnóstico definitivo de laboratorio y medición de la profundidad | Destructivo / para uso en laboratorio; no apto para uso rutinario en el campo |
| 4 | Pruebas de dureza | El quemado modifica la dureza de la superficie: se ablanda tras el templado y se endurece tras el reendurecimiento | Verificación cuantitativa de las áreas sospechosas | Medición puntual; requiere calibración en función de la dureza del riel base |
| 5 | Análisis del ruido magnético de Barkhausen | El daño térmico y la tensión residual alteran la estructura de los dominios magnéticos del acero del riel; la señal de Barkhausen cambia en consecuencia | Evaluación rápida y sin contacto de secciones largas mediante carros de medición y sondas manuales | Requiere equipo instrumentado y personal capacitado para la interpretación |
En la práctica, los equipos de pulido utilizan inspección visual continua durante el trabajo —un operador experimentado detiene el proceso y lo corrige tan pronto como aparece el “azulado”—, mientras que en el acabado de las soldaduras se utilizan el grabado con ácido y los controles de dureza, y cada vez es más común instalar sistemas basados en el efecto Barkhausen en las líneas de medición y rectificado para obtener una documentación objetiva.
Criterios de aceptación de quemaduras por rectificado: EN 13231-2, TB/T y AREMA
- EN 13231-2:2020 — Aplicaciones ferroviarias — Vía — Aceptación de obras — Parte 2: Aceptación del reperfilado de rieles en tramos rectos, cambios de vía, cruces y dispositivos de expansión (sucesora de la norma EN 13231-3) — establece los criterios de aceptación visual para los rieles reprofilados en Europa. No se aceptan áreas dañadas térmicamente ni quemadas en la superficie terminada.
- TB/T 1632.1-2014 (Norma china para la soldadura de rieles, Parte 1: Requisitos técnicos generales) establece que la superficie del riel en el lugar de la unión soldada y en sus alrededores no deberá presentar quemaduras por rectificado.
- TB/T 2344.1-2020 (rieles de 43 kg/m a 75 kg/m) requiere que los defectos superficiales perjudiciales se reparen mediante esmerilado, y que la reparación se realice de manera que no se vea afectada la microestructura del riel.
- AREMA Las prácticas recomendadas en América del Norte también consideran que el daño térmico causado por el esmerilado es un defecto que debe evitarse mediante la eliminación controlada de material.
El denominador común de todas las normas: La superficie final del riel no debe presentar daños térmicos, y cuando se detecte una quemadura, esta debe eliminarse por completo; o bien, si es demasiado profunda, hay que cortar el riel y volver a soldarlo.
Cómo prevenir las quemaduras por fricción
La prevención consiste en una combinación de el mantenimiento adecuado de la máquina y la selección correcta de los consumibles.
1. Controlar los parámetros de molienda
- Mantén el profundidad de corte pequeña — El esmerilado preventivo elimina fracciones de un milímetro en múltiples pasadas, en lugar de en una sola pasada profunda.
- Nunca te quedes estancado en un mismo lugar; mantén la rueda o el tren en movimiento a la velocidad de trabajo prevista.
- Distribuye el patrón de esmerilado a lo largo de la cabeza del riel, en lugar de concentrar las pasadas en una sola zona.
- Evita las cargas de impacto; deja que la rueda corte, no que se golpee.
2. Controlar el calor
- Utiliza agua pulverizada o líquido refrigerante cuando la máquina cuente con ese sistema.
- En condiciones de temperatura normal, procura sin ningún tipo de azulado visible; un pase preventivo bien ajustado debe terminar frío o apenas tibio.
- Limita el tiempo de esmerilado continuo en un mismo lugar y deja que la superficie se enfríe.
3. Selecciona el disco de esmerilado adecuado
Aquí es donde, en realidad, se decide si se resuelven o no la mayoría de los problemas relacionados con las quemaduras por lijado:
- Grado (dureza): Elige un grado de muela que se autoafile bajo la presión de la máquina: los granos desgastados deben desprenderse para que el abrasivo nuevo siga cortando. Un grado demasiado duro vitrifica y quema el riel; un grado demasiado blando se desgasta de manera poco rentable.
- Tipo de abrasivo: granos de alto rendimiento como circonia y alúmina cortan con mayor frescura y mantienen su filo por mucho más tiempo que las alúminas fundidas convencionales, lo que reduce la aportación de calor por milímetro de metal removido.
- Tamaño del grano: Los granos más gruesos cortan rápido y sin calentar para trabajos correctivos intensos; los granos más finos dan el acabado final en pasadas preventivas.
- Adherencia y refuerzo: Los aglutinantes de resina con refuerzo de fibra de vidrio proporcionan el margen de seguridad necesario para las velocidades de los trenes de esmerilado y ofrecen un comportamiento de corte constante a lo largo de la vida útil de la muela.
- Velocidad de la rueda: Respeta la velocidad máxima de funcionamiento de la rueda y la velocidad del husillo de la máquina: el exceso de velocidad aumenta el calor y representa un riesgo para la seguridad.
En el caso de los trenes de rectificado y las rectificadoras de perfiles, es fundamental elegir la muela adecuada para cada familia de máquinas y cada aplicación; consulta nuestras guías sobre Normas y técnicas prácticas para el rectificado de vías férreas y Proceso y equipo de rectificado ferroviario, o bien Contáctanos para obtener recomendaciones de ruedas adecuadas para tu máquina — desde Ruedas de tren de rectificado de 260 × 90 × 154 para que las flotas de Harsco PGM y CRRC GMC puedan Muelas para rectificado de perfiles con montura M20.
Puntos clave
- La quemadura por fricción es una defecto microestructural térmico — La decoloración azul o negra indica que la capa superficial se ha ablandado o se ha vuelto a endurecer, a veces con microfisuras.
- Se detecta mediante colores de temple visual, grabado con ácido, metalografía, pruebas de dureza y análisis de Barkhausen — Las revisiones visuales son la primera línea de defensa en cada pase.
- Las normas internacionales (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020) no admiten daños térmicos en la superficie acabada del riel.
- Las causas principales: presión excesiva, tiempo de permanencia, profundidad de corte y dureza incorrecta de la rueda — todos ellos se pueden controlar mediante ajustes correctos del proceso y la selección adecuada de la muela abrasiva.
Preguntas frecuentes
¿A qué temperatura se produce la combustión por fricción en las vías?
Los colores visibles del temple comienzan a aparecer una vez que la superficie de la cabeza del riel supera aproximadamente los 200–220 °C (color paja claro). La decoloración azul indica aproximadamente 300–320 °C, y por encima de unos 720 °C el acero se austenitiza y se vuelve a endurecer, transformándose en martensita frágil al enfriarse rápidamente —la forma más dañina de quemadura—.
¿Qué profundidad tiene una capa típica de quemadura por abrasión?
Las capas quemadas son delgadas —por lo general, de unas pocas centésimas a unas pocas décimas de milímetro—. Las quemaduras superficiales que se encuentran dentro de la tolerancia permitida de remoción de metal pueden eliminarse mediante un reesmerilado cuidadoso; las quemaduras más profundas que presentan microfisuras requieren cortar y volver a soldar la sección afectada del riel.
¿Siempre se puede eliminar el azulado de un riel volviendo a pulirlo?
Solo si la capa quemada es lo suficientemente superficial como para que su eliminación completa no comprometa el perfil del riel ni exceda la cantidad de metal que se puede quitar. Una quemadura profunda —especialmente si presenta microfisuras— requiere cortar la sección afectada y volver a soldarla.
¿El quemado por molienda solo ocurre con los molinillos manuales?
No. El acabado manual en las soldaduras es un lugar común, pero las líneas de esmerilado también producen quemaduras cuando la profundidad de pasada, la presión o las especificaciones del disco son incorrectas. De hecho, el esmerilado a máquina ofrece un mejor control una vez que se configuran el disco y el patrón correctos.
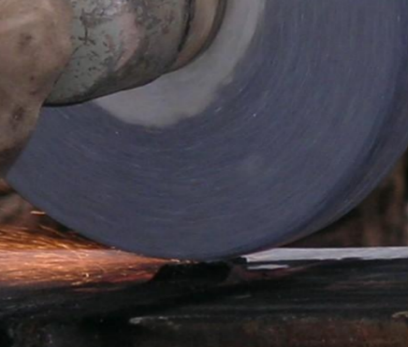
¿Por qué una rueda demasiado dura provoca quemaduras?
Un disco de grado duro retiene los granos abrasivos desgastados y se recubre de una capa de esmalte. Un disco esmaltado frota el riel en lugar de cortarlo, convirtiendo la energía de rectificado en calor en lugar de en eliminación de metal: la receta clásica para provocar quemaduras por templado.
Referencias
- EN 13231-2:2020 — Aplicaciones ferroviarias — Vía — Aceptación de obras — Parte 2: Aceptación del reperfilado de rieles en tramos rectos, cambios de vía, cruces y dispositivos de expansión (CEN).
- TB/T 1632.1-2014 — Soldadura de rieles — Parte 1: Requisitos técnicos generales (Administración Estatal de Ferrocarriles de China).
- TB/T 2344.1-2020 — Rieles — Parte 1: Rieles de 43 kg/m a 75 kg/m (Administración Estatal de Ferrocarriles de China).
- AREMA — Manual de ingeniería ferroviaria, Capítulo 5 — Vía férrea (prácticas recomendadas para el pulido de rieles y límites de daño térmico).
Los valores de temperatura de templado y los rangos de dureza mencionados anteriormente son referencias técnicas aproximadas para el acero perlitico para rieles; al establecer los criterios de aceptación, siempre se debe dar prioridad a las especificaciones de la autoridad ferroviaria correspondiente y a los datos del fabricante de las ruedas.