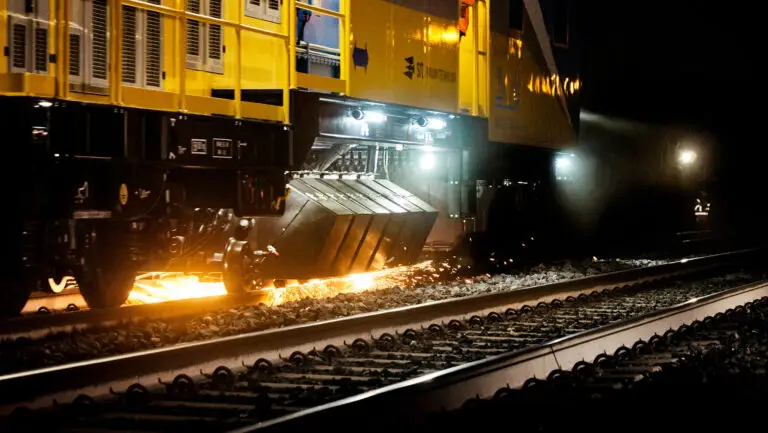
Aşındırma yanığı Bu, ray başı yüzeyinin taşlama veya kaynak sonlandırma işlemleri sırasında aşırı ısınmasıyla ortaya çıkan bir termal kusurdur. Sürtünmeden kaynaklanan ısı, yüzey sıcaklığını çeliğin dönüşüm eşiğinin üzerine hızla yükseltir; bu da ray yüzeyinin mikroyapısını değiştirir, oksidasyon yoluyla renginin bozulmasına neden olur ve — ciddi durumlarda — yorulma kırıklarına yol açabilecek mikro çatlaklar bırakır.
Çünkü taşlama işlemi tam olarak şu amaçla gerçekleştirilir: genişletmek Demiryolu sektöründe, taşlama yanığı, bir taşlama çalışması sırasında ortaya çıkabilecek en ciddi kalite kusurlarından biridir. Bu kılavuzda, taşlama yanığının nasıl oluştuğu, uluslararası standartlar çerçevesinde nasıl tespit edildiği ve değerlendirildiği ve — bakım planlayıcıları ve yükleniciler için en önemlisi — doğru taşlama taştı seçimi ve süreç kontrolünün bunu nasıl önlediği açıklanmaktadır.
Hızlı Cevap
Aşındırma yanığı Bu, aşırı taşlama sıcaklığının yol açtığı ray başı yüzeyindeki ısı hasarıdır — genellikle çok fazla taş baskısı, çok derin kesim, çok uzun bekleme süresi veya çok sert bir taş cinsi nedeniyle meydana gelir. Bu hasar, saman renginden maviye kadar değişen oksidasyon renkleri şeklinde görülür ve rayın mikroyapısını değiştirir: yumuşamış bir temper bölgesi veya kırılgan, yeniden sertleşmiş bir “beyaz tabaka”, bazen de mikro çatlaklar oluşur. Bu hasar, görsel renk kontrolleri, asit aşındırma, metalografi, sertlik testi veya Barkhausen gürültüsü analizi ile tespit edilir ve EN 13231-2:2020 gibi standartlar, bitmiş rayda bu hasarın bulunmasını kabul etmez. En etkili önleme yöntemi, doğru şekilde belirlenen bir taşlama tekerleği ile hafif ve kesintisiz geçişlerin birleştirilmesidir.
Aşındırma Yanığı Nedir?
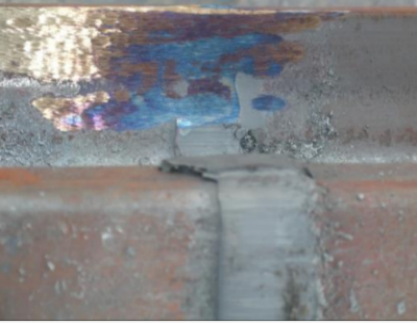
Taşlama yanığı, aşındırıcı taşlama sırasında aşırı ısı girişi nedeniyle oluşan, ısı kaynaklı bir dizi yüzey değişikliğidir. Ray başı yüzeyinde ulaşılan en yüksek sıcaklığa bağlı olarak, iki farklı tür ortaya çıkar:
| Form | Yüzey sıcaklığı | Ne olur? | Tipik görünüm |
|---|---|---|---|
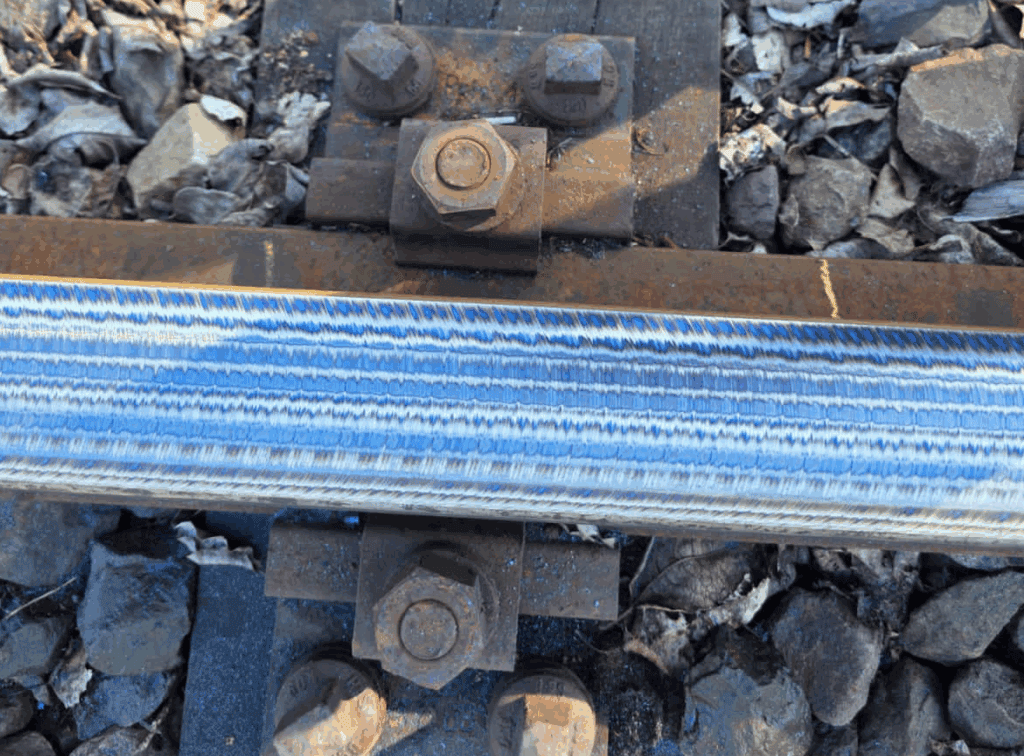
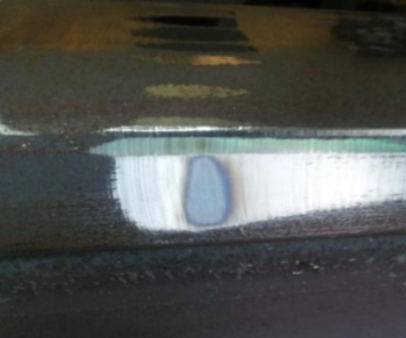
| Temperleme (yumuşatma) yanığı | Östenitleştirme sıcaklığının altında (perlitik ray çeliği için ~720 °C) | Sertleştirilmiş yüzey tabakası temperlenir; sertlik ve aşınma direnci azalır | Saman rengi → mor → mavi → mavi-siyah oksidasyon renkleri; bu, en yüksek sıcaklığa ve oksit tabakasının kalınlığına bağlı olarak değişir |
| Yeniden sertleşme yanığı | Östenitleşme sıcaklığının üzerinde, ardından hızlı kendi kendine söndürme | Yüzeyde ince, kırılgan, temperlenmemiş bir martensit tabakası (“beyaz tabaka”) oluşur | Sert beyaz bir tabakaya sahip açık renkli veya renksiz yüzey; mikro çatlaklara yatkın |
Yerinde yapılan görsel değerlendirme için, oksit (sertlik) renkleri ulaşılan maksimum yüzey sıcaklığı hakkında kabaca bir fikir verir — perlitik ray çeliği için yaklaşık değerler:
| Renk tonu | Yaklaşık en yüksek yüzey sıcaklığı |
|---|---|
| Açık saman rengi | ~220 °C |
| Koyu saman rengi / kahverengi | ~250 °C |
| Mor | ~280 °C |
| Mavi | ~300–320 °C |
| Mavi-siyah / gri | 330 °C'nin üzerinde |
Yeniden sertleşme yanığının şiddeti sertlik açısından ölçülebilir: standart perlitik ray çeliği tipik olarak 300–380 HV civarında seyrederken, temizlenmemiş martensit “beyaz tabaka” ise genellikle yaklaşık 600–800 HV aralığında rapor edilir — sert, ancak kırılgan ve altındaki dayanıklı mikro yapı tarafından desteklenmez. Yanık tabakalar incedir — genellikle birkaç yüzde bir ila birkaç onda bir milimetre arasında — bu nedenle sığ yanıklar bazen yeniden taşlama ile giderilebilirken, daha derin yanıklar rayın değiştirilmesini gerektirir.
Her iki durum da raya zarar verir. Sertleştirilmiş bölgeler daha hızlı aşınır; yeniden sertleştirilmiş bölgeler ise kırılgandır ve döngüsel tekerlek yükleri altında çatlar. Şiddetli taşlama yanığına genellikle şunlar eşlik eder: mikro çatlaklar yüzeyde bulunan ve yuvarlanma temelli yorgunluk (RCF), pullanma ve — kaynak birleşim yerlerinde — erken kaynak arızasına yol açan başlangıç noktaları olarak işlev gören.
Önemli nokta: Taşlama yanığı kozmetik bir sorun değildir. Mavi veya mavi-siyah renk değişimi, altta yatan mikroyapısal değişikliğin sadece gözle görülür bir belirtisidir; bu nedenle kabul standartları bunu reddedilebilir bir kusur olarak değerlendirir.
Neden Taşlama Yanığı Önemlidir?
- Hızlandırılmış aşınma: Yumuşatılmış (temperlenmiş) bölgeler sertliklerini yitirir ve çevredeki raya kıyasla birkaç kat daha hızlı aşınır.
- Yorgunluğun başlaması: Tezahür eden martensit ve mikro çatlaklar, trafik yükü altında baş çatlaklarına, dökülmelere ve çökmelere yol açar.
- Kaynak bütünlüğü: Flaş-butt ve termit kaynaklarında, kaynak hattında veya çevresinde meydana gelen yanıklar, bağlantı noktasının yorulma tasarımını geçersiz kılar.
- Yeniden işleme maliyeti: Yanmış raylar daha derin bir şekilde yeniden taşlanmalı ya da yanık derin olduğunda kesilip yeniden kaynaklanmalıdır — bu, doğru bir taşlama işlemiyle önlenebilecek pahalı bir onarım işidir.
Aşındırıcı Yanığın Nedenleri Nelerdir?
Aşınma yanığı her zaman tek bir mekanizmaya dayanır — dağılabileceğinden daha hızlı bir şekilde üretilen ısı — ancak bunu tetikleyen beş yaygın operasyonel neden vardır:
- Aşırı taşlama basıncı veya bekleme süresi. Tekerleğe çok sert basmak ya da tekerleği tek bir noktada çok uzun süre tutmak, ısının küçük bir alanda yoğunlaşmasına neden olur.
- Her geçiş başına aşırı kesme derinliği. Tek bir geçişte çok fazla metal çıkarmaya çalışmak sürtünme enerjisini kat kat artırır. Önleyici geçişlerde küçük ve kontrollü miktarlarda metal çıkarılmalıdır.
- Tekerleğin sertliği, söz konusu uygulama için fazla yüksektir. Çok sert bir taş, körelmiş aşındırıcı taneleri serbest bırakmaz; cilalı taş kesmek yerine sürtünür ve bu sürtünme, metalin kaldırılması yerine ısı oluşmasına neden olur.
- Uygun olmayan aşındırıcı veya bağlayıcı. Ray çeliği ve makine parametreleriyle uyumlu olmayan tanecik boyutu, aşındırıcı türü ve bağlayıcı formülasyonu, özgül taşlama enerjisini artırır.
- Yetersiz ısı yönetimi. Soğutma sıvısı veya toz bastırma suyu kullanılmadan yapılan taşlama, yüksek çark çevresel hızı ya da tek bir noktada uzun süreli kesintisiz taşlama, ısının dağılmasını engeller.
İlk üç neden, şu yolla doğrudan kontrol edilebilir: taşlama disk seçimi ve işlem disiplini — işte bu nedenle tekerlek seçimi teknik bir karardır, satın alma sürecindeki bir formalite değildir.
Aşınma Yanığının Nasıl Tespit Edildiği
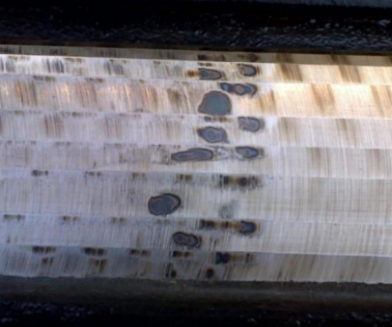
Demiryolu bakım kuruluşları, hızlı görsel kontrollerden laboratuvar analizlerine kadar beş farklı denetim yöntemi kullanmaktadır:
| # | Yöntem | İlke | En uygun olduğu durumlar | Sınırlama |
|---|---|---|---|---|
| 1 | Gözle inceleme (sıcaklık-renk kontrolü) | Oksit tabakasının rengi ve kalınlığı, yüzeydeki en yüksek sıcaklıkla ilişkili | Hem taşlama hatlarında hem de elle son işlem aşamalarında her bir parçanın hızlı bir şekilde taranması | Yalnızca oksidasyon renklerinin görüldüğü yanık izleri gösterilir; hafif yeniden sertleşme kaynaklı yanıklar gözden kaçabilir |
| 2 | Asitle aşındırma | Hazırlanmış bir asit çözeltisiyle zemin yüzeyinin aşındırılması, renk değişikliği yoluyla termal olarak değişime uğramış bölgeleri ortaya çıkarır | Kaynak birleşim yerlerinde atölye düzeyinde güvenilir doğrulama | Yüzeye erişim, kimyasallar ve temizlik gerektirir |
| 3 | Metallografik inceleme | Yüzey numunesinin mikroyapısı, temperlenmiş veya yeniden sertleştirilmiş tabakayı ve bu tabakanın derinliğini göstermektedir | Kesin laboratuvar tanısı ve derinlik ölçümü | Yıkıcı / laboratuvar tabanlı; rutin saha kullanımı için uygun değildir |
| 4 | Sertlik testi | Yanma, yüzey sertliğini değiştirir — temperleme sonrasında yumuşama, yeniden sertleştirme sonrasında sertleşme | Şüpheli alanların nicel doğrulaması | Nokta ölçümü; taban rayının sertliğine göre kalibrasyon gerektirir |
| 5 | Manyetik Barkhausen gürültüsü analizi | Termal hasar ve kalıntı gerilim, ray çeliğinin manyetik alan yapısını değiştirir; Barkhausen sinyali de buna bağlı olarak değişir | Ölçüm arabaları ve el probları kullanılarak uzun kesitlerin hızlı ve temassız taraması | Ölçüm cihazlarının kullanılması ve eğitimli bir yorumlayıcı gerektirir |
Uygulamada, taşlama ekipleri şunları kullanır: sürekli gözle inceleme Çalışma sırasında — deneyimli bir operatör, “mavileşme” görülür görülmez işlemi durdurur ve düzeltir — kaynak son işleminde ise asit aşındırma ve sertlik kontrolleri kullanılırken, objektif belgeleme amacıyla ölçüm ve taşlama hatlarına Barkhausen temelli sistemler giderek daha fazla entegre edilmektedir.
Taşlama Yanığı Kabul Kriterleri: EN 13231-2, TB/T ve AREMA
- EN 13231-2:2020 — Demiryolu uygulamaları — Hat — İşlerin kabulü — Bölüm 2: Düz hat, makaslar, kavşaklar ve genleşme tertibatlarındaki rayların yeniden profillemesinin kabulü (EN 13231-3 standardının halefi) — Avrupa’da yeniden profillenmiş raylar için görsel kabul kriterlerini belirler. Bitmiş yüzeyde ısıl hasar görmüş veya yanmış alanlar kabul edilemez.
- TB/T 1632.1-2014 (Demiryolu raylarının kaynaklanması için Çin standardı, Bölüm 1: Genel teknik şartlar) kaynaklı bir birleşim yerinin üzerindeki ve çevresindeki ray yüzeyinin aşınma yanığı olmamalıdır.
- TB/T 2344.1-2020 (43 kg/m–75 kg/m raylar) için, zararlı yüzey kusurlarının taşlama yoluyla onarılması gerekmektedir; bu onarım işlemi, rayın mikroyapısına zarar verilmeyecek şekilde gerçekleştirilmelidir.
- AREMA Kuzey Amerika’daki önerilen uygulamalar da, taşlama işleminden kaynaklanan termal hasarı, kontrollü malzeme kaldırma yoluyla önlenmesi gereken bir kusur olarak ele almaktadır.
Tüm standartların ortak noktası: Tamamlanmış ray yüzeyinde herhangi bir termal hasar görülmemelidir, ve yanık izi tespit edildiğinde, bu iz tamamen zımparalanmalıdır — ya da yanık çok derinse, ray kesilip yeniden kaynaklanmalıdır.
Aşınma Yanığını Nasıl Önleyebiliriz?
Önleme, makine disiplininin ve doğru sarf malzemesi seçiminin birleşimidir.
1. Taşlama parametrelerini kontrol edin
- Şunu kesme derinliği küçük — Ön taşlama, tek seferde derin bir kesim yapmak yerine, birden fazla geçişte milimetrenin kesirleri kadar malzeme kaldırır.
- Asla üzerinde durma tek bir noktada; tekerleği veya treni planlanan çalışma hızında hareket ettirmeye devam edin.
- Taşlama işlemini tek bir bölgeye yoğunlaştırmak yerine, ray başlığı boyunca eşit olarak dağıtın.
- Darbe yüklemelerinden kaçının; tekerleğin kesmesini sağlayın, darbe almasına izin vermeyin.
2. Isıyı kontrol edin
- Makine bu özelliğe sahipse, su püskürtme veya soğutma sıvısı kullanın.
- Normal sıcaklık koşullarında, şunlara dikkat edin: hiçbir şekilde mavileşme görülmüyor; doğru şekilde ayarlanmış bir ön geçiş, soğuk ya da çok az ılık olarak sonuçlanmalıdır.
- Tek bir noktada kesintisiz taşlama süresini sınırlayın ve yüzeyin soğumasını bekleyin.
3. Doğru taşlama diskini seçin
Aslında, taşlama yanıklarıyla ilgili sorunların çoğunun kaderi burada belirlenir:
- Sınıf (sertlik): Makinenin basıncı altında kendiliğinden keskinleşen bir taş derecesi seçin — keskinliğini yitirmiş taneler dökülmeli ki taze aşındırıcı malzeme kesmeye devam edebilsin. Çok sert bir derece, rayı parlatır ve yakar; çok yumuşak bir derece ise ekonomik olmayan bir şekilde aşınır.
- Aşındırıcı türü: aşağıdaki gibi yüksek performanslı tahıllar zirkonya-alümina Geleneksel erimiş alüminalardan çok daha soğuk kesim yapar ve keskinliğini çok daha uzun süre korur; böylece kaldırılan her milimetre metal başına ısı girişini azaltır.
- Kum tanesi boyutu: Daha kaba kum taneleri, ağır düzeltme işlerinde hızlı ve ısınmadan kesim sağlar; daha ince kum taneleri ise önleyici geçişlerde son cilalamayı sağlar.
- Yapıştırma ve takviye: Cam elyaf takviyeli reçine bağlayıcılar, taşlama hattı hızları için gerekli güvenlik marjını sağlar ve taşın kullanım ömrü boyunca tutarlı bir kesme performansı sunar.
- Tekerlek hızı: Tekerleğin azami çalışma hızına ve makinenin iş mili hızına uyun — aşırı hız, ısınmayı kat kat artırır ve bir güvenlik riski oluşturur.
Taşlama hatları ve profil taşlama makineleri için, taş tekerleğinin makine serisine ve çalışma koşullarına uygun olması hayati önem taşır — bu konudaki kılavuzlarımıza göz atın: demiryolu ray taşlama standartları ve uygulamalı teknikler ve demiryolu taşlama işlemi ve ekipmanları, ya da bize ulaşın makinenize uygun tekerlek önerileri için — şunlardan 260×90×154 boyutlarında tren tekerlekleri taşlama Harsco PGM ve CRRC GMC filolarının M20 bağlantılı profil taşlama diskleri.
Önemli Noktalar
- Aşındırma yanığı bir termal mikroyapısal kusur — Mavi/siyah renk değişimi, yüzey tabakasının yumuşadığını veya yeniden sertleştiğini gösterir; bu durumda bazen mikro çatlaklar da görülebilir.
- Şu şekilde tespit edilir: görsel sıcaklık renkleri, asit aşındırma, metalografi, sertlik testi ve Barkhausen analizi — Her pas sırasında görsel kontroller ilk savunma hattını oluşturur.
- Uluslararası standartlar (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020), işlenmiş ray yüzeyinde termal hasarın bulunmasını kabul etmemektedir.
- Başlıca nedenler — aşırı basınç, bekleme süresi, kesme derinliği ve yanlış tekerlek sertliği — are all controllable through correct process settings and correct grinding wheel selection.
Sık Sorulan Sorular
At what temperature does grinding burn occur on rails?
Visible temper colors start once the railhead surface exceeds roughly 200–220 °C (light straw). Blue discoloration indicates approximately 300–320 °C, and above about 720 °C the steel austenitizes and re-hardens into brittle martensite on self-quenching — the most damaging form of burn.
How deep is a typical grinding burn layer?
Burned layers are thin — typically from a few hundredths to a few tenths of a millimetre. Shallow burn within the allowable metal-removal tolerance can be eliminated by careful re-grinding; deeper burn with micro-cracks requires cutting out and re-welding the affected rail section.
Can bluing on a rail always be removed by re-grinding?
Only if the burned layer is shallow enough that complete removal does not compromise the rail profile or exceed the allowable metal removal. Deep burn — especially with micro-cracks — requires cutting out the affected section and re-welding.
Does grinding burn only happen with hand-held grinders?
No. Hand finishing at welds is a common location, but grinding trains produce burn too when pass depth, pressure, or wheel specification is wrong. Machine grinding in fact offers better control once the correct wheel and pattern are set.
Why does a too-hard wheel cause burn?
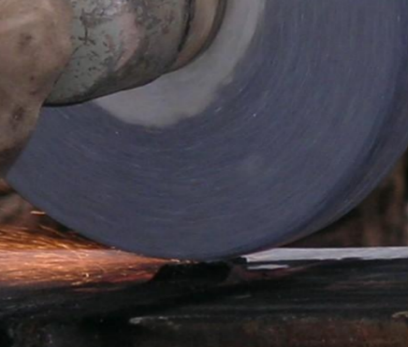
A hard-grade wheel retains dull abrasive grains and glazes over. A glazed wheel rubs the rail instead of cutting it, converting grinding energy into heat instead of metal removal — the classic recipe for tempering burn.
Kaynakça
- EN 13231-2:2020 — Demiryolu uygulamaları — Hat — İşlerin kabulü — Bölüm 2: Düz hat, makaslar, kavşaklar ve genleşme tertibatlarındaki rayların yeniden profillemesinin kabulü (CEN).
- TB/T 1632.1-2014 — Rail welding — Part 1: General technical conditions (China State Railway Administration).
- TB/T 2344.1-2020 — Rails — Part 1: 43 kg/m–75 kg/m rails (China State Railway Administration).
- AREMA — Manual for Railway Engineering, Chapter 5 — Railroad Track (recommended practices for rail grinding and thermal damage limits).
Temper-color temperature values and hardness ranges quoted above are approximate engineering references for pearlitic rail steel; always defer to the applicable railway authority’s specification and to wheel manufacturer data when setting acceptance criteria.