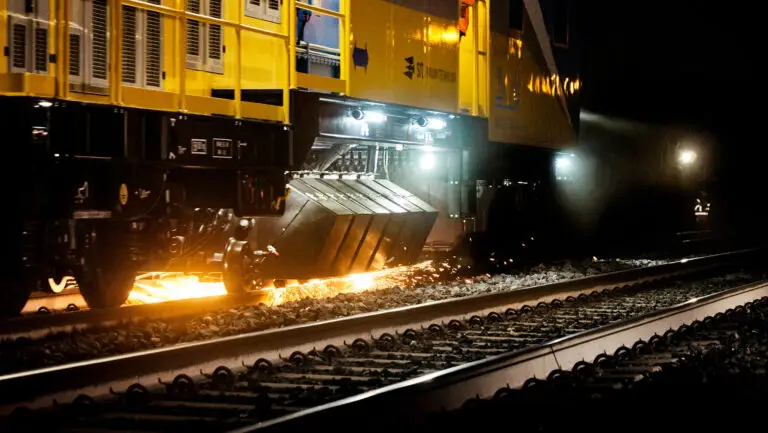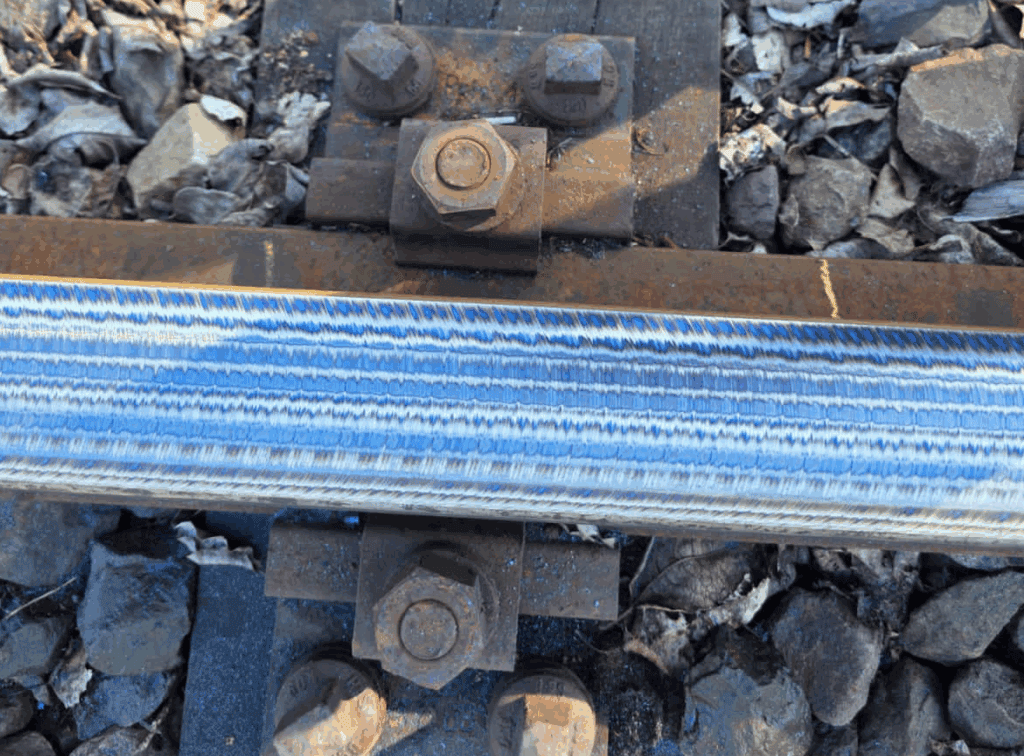
Ожог от шлифования — это термический дефект, возникающий в результате перегрева поверхности головки рельса во время шлифования или обработки сварного шва. Тепло, выделяемое в результате трения, быстро повышает температуру поверхности выше порога фазового перехода стали, что приводит к изменению микроструктуры поверхности рельса, изменению её цвета вследствие окисления и — в тяжелых случаях — образованию микротрещин, которые могут привести к усталостным разрушениям.
Поскольку шлифование выполняется с высокой точностью, чтобы расширить В эксплуатации рельсов ожог от шлифования является одним из самых серьезных дефектов качества, которые могут возникнуть в ходе цикла шлифования. В данном руководстве объясняется, как возникает ожог от шлифования, как его выявляют и оценивают в соответствии с международными стандартами, а также — что особенно важно для специалистов по планированию технического обслуживания и подрядчиков — как его можно предотвратить путем правильного подбора шлифовального круга и контроля технологического процесса.
Краткий ответ
Ожог от шлифования — это термическое повреждение поверхности рельсовой головки, вызванное чрезмерной температурой шлифования, как правило, вследствие слишком большого давления шлифовального круга, слишком глубокого реза, слишком длительного удержания или использования круга слишком высокой твердости. Оно проявляется в виде окисления от соломенного до синего цвета и изменяет микроструктуру рельса: возникает зоны смягчения или хрупкий повторно закаленный “белый слой”, иногда с микротрещинами. Его обнаруживают с помощью визуального контроля цвета, травления кислотой, металлографии, испытаний на твёрдость или анализа шума Баркхаузена, а стандарты, такие как EN 13231-2:2020, не допускают его наличия на готовой рельсе. Наиболее эффективной мерой профилактики является использование шлифовального круга, подобранного в соответствии с техническими требованиями, в сочетании с лёгкими непрерывными проходами.
Что такое ожог от шлифования?
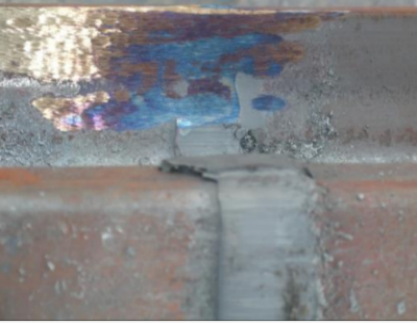
Ожог от шлифования представляет собой группу термически обусловленных поверхностных изменений, возникающих в результате чрезмерного нагрева во время абразивного шлифования. В зависимости от пиковой температуры, достигаемой на поверхности головки рельса, различают две формы:
| Форма | Температура поверхности | Что происходит | Типичный внешний вид |
|---|---|---|---|
| Ожог от закалки (размягчения) | Ниже температуры аустенизации (~720 °C для перлитовой рельсовой стали) | Закаленный поверхностный слой подвергается отпуску; твердость и износостойкость снижаются | Цвета окисления: соломенный → фиолетовый → синий → сине-черный, в зависимости от максимальной температуры и толщины оксидной пленки |
| Ожог при повторном закаливании | Выше температуры аустенизации с последующим быстрым самоохлаждением | На поверхности образуется тонкий, хрупкий, незакаленный слой мартенсита (“белый слой”) | Светлая или бесцветная поверхность с твердым белым слоем; склонна к образованию микротрещин |
Для визуальной оценки на месте цвета оксидной пленки (отпуска) дают приблизительное представление о достигнутой пиковой температуре поверхности — приблизительные значения для перлитной рельсовой стали:
| Цвет «Темпер» | Приблизительная максимальная температура поверхности |
|---|---|
| Светло-соломенный | ~220 °C |
| Тёмно-соломенный / коричневый | ~250 °C |
| Фиолетовый | ~280 °C |
| Синий | ~300–320 °C |
| Сине-чёрный / серый | выше ~330 °C |
Степень выраженности ожога, вызывающего повторное упрочнение, можно оценить по показателям твердости: в то время как стандартная перлитная рельсовая сталь обычно имеет показатели твердости в пределах 300–380 HV, то “белый слой” из неотпущенного мартенсита, как правило, имеет показатели в диапазоне примерно 600–800 HV — он твёрдый, но хрупкий и не поддерживается прочной микроструктурой, лежащей ниже. Обожженные слои тонкие — как правило, от нескольких сотых до нескольких десятых миллиметра, — поэтому неглубокие следы обожжения иногда можно удалить повторной шлифовкой, тогда как более глубокие требуют замены рельса.
Обе формы приводят к повреждению рельса. Закаленные зоны изнашиваются быстрее; зоны повторного упрочнения являются хрупкими и растрескиваются под воздействием циклических нагрузок от колес. Сильный шлифовальный ожог обычно сопровождается микротрещины на поверхности, которые служат точками зарождения усталостных повреждений при контактном трении (RCF), отслоения и — в сварных соединениях — преждевременного разрушения сварного шва.
Ключевой момент: Ожог от шлифования — это не просто косметический недостаток. Синее или сине-черное изменение цвета — лишь видимое проявление микроструктурных изменений, происходящих под поверхностью, и именно поэтому в нормах приемки он рассматривается как дефект, являющийся основанием для брака.
Почему важно уделять внимание ожогам при шлифовании
- Ускоренный износ: закаленные участки теряют твердость и изнашиваются в несколько раз быстрее, чем окружающая их часть рельса.
- Начало утомления: Повторное упрочнение мартенсита и появление микротрещин приводят к образованию трещин на головках, отколу и деформации под воздействием дорожного движения.
- Целостность сварного шва: В случае сварных соединений методом «флэш-батт» и термитной сварки ожог на сварном шве или вблизи него приводит к нарушению расчёта соединения на усталость.
- Затраты на доработку: Поврежденные от ожога рельсы необходимо заново отшлифовать на большую глубину или, если ожог глубокий, вырезать поврежденный участок и заново сварить — это дорогостоящие ремонтные работы, которых можно избежать при правильном шлифовании.
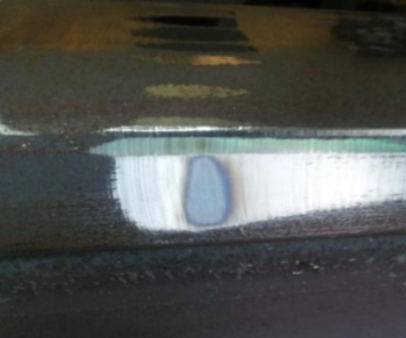
Что вызывает ожог от трения?
Ожог от шлифования всегда сводится к одному механизму — тепло выделяется быстрее, чем успевает рассеиваться — однако существует пять распространенных эксплуатационных причин, вызывающих эту неисправность:
- Слишком высокое давление шлифования или время выдержки. Если слишком сильно нажимать на колесико или слишком долго удерживать его в одном месте, тепло будет концентрироваться в небольшой зоне.
- Чрезмерная глубина реза за один проход. Попытка удалить слишком большой объём металла за один проход приводит к значительному увеличению энергии трения. При предварительной обработке следует удалять небольшие, тщательно контролируемые объёмы металла.
- Твёрдость колеса слишком высока для данного применения. Слишком твёрдый тип круга не позволяет отрываться затупленным абразивным зернам; глазурованный круг скорее трется, чем режёт, а при трении возникает тепло, а не удаление металла.
- Неподходящий абразив или связующее вещество. Размер зерна, тип абразива и состав связующего вещества, не соответствующие материалу рельсовой стали и параметрам станка, приводят к увеличению удельной энергии шлифования.
- Неэффективное управление теплоотводом. Шлифование без охлаждающей жидкости или воды для подавления пыли, при высокой периферийной скорости шлифовального круга или длительном непрерывном шлифовании в одном месте препятствует отводу тепла.
Первые три причины можно напрямую контролировать с помощью Выбор шлифовального круга и соблюдение технологического режима — именно поэтому выбор характеристик колес является техническим решением, а не формальностью при покупке.
Как выявляется ожог от шлифования
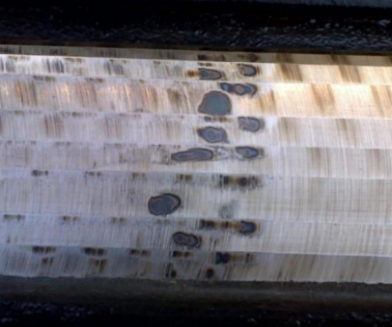
Организации, занимающиеся техническим обслуживанием железнодорожного транспорта, используют пять методов проверки — от быстрых визуальных осмотров до лабораторных анализов:
| # | Метод | Принцип | Идеально подходит для | Ограничение |
|---|---|---|---|---|
| 1 | Визуальный осмотр (проверка цвета и состояния) | Цвет и толщина оксидной пленки коррелируют с пиковой температурой поверхности | Быстрая проверка каждой партии, как на шлифовальных линиях, так и при ручной доработке | Отображаются только те места прожига, где видны следы окисления; незначительный прожиг, возникший в результате повторного упрочнения, может остаться незамеченным |
| 2 | Травление кислотой | При травлении поверхности грунта подготовленным раствором кислоты зоны, подвергшиеся термическому воздействию, выявляются по изменению цвета | Надежное подтверждение качества сварных соединений на уровне производственного цеха | Требуется доступ к поверхности, химические вещества и средства для очистки |
| 3 | Металлографическое исследование | Микроструктура образца поверхности показывает закаленный или повторно закаленный слой и его глубину | Окончательный лабораторный диагноз и измерение глубины | Деструктивный метод / лабораторный; не предназначен для повседневного использования в полевых условиях |
| 4 | Испытания на твердость | Обожжение изменяет твердость поверхности — смягчение после отпуски, упрочнение после повторного упрочнения | Количественная проверка подозрительных участков | Точечное измерение; требует калибровки с учетом твердости базовой направляющей |
| 5 | Анализ магнитного шума Баркхаузена | Термическое повреждение и остаточные напряжения изменяют структуру магнитных доменов рельсовой стали; соответственно изменяется сигнал Баркхаузена | Быстрый бесконтактный контроль длинных отрезков с помощью измерительных вагонов и ручных датчиков | Требуется оборудование с измерительными приборами и квалифицированный специалист по интерпретации данных |
На практике бригады, занимающиеся шлифованием, используют непрерывный визуальный осмотр в процессе работы — опытный оператор немедленно останавливает процесс и корректирует его, как только появляется “синева”, — в то время как при финишной обработке сварных швов применяются кислотное травление и проверка твердости, а системы на основе эффекта Баркхаузена всё чаще устанавливаются на измерительные и шлифовальные линии для объективной документации.
Критерии приемки шлифовальных износа: EN 13231-2, TB/T и AREMA
- EN 13231-2:2020 — Железнодорожные системы — Путь — Приемка работ — Часть 2: Приемка работ по восстановлению профиля рельсов на прямых участках, стрелочных переводах, пересечениях и компенсационных устройствах (заменяет стандарт EN 13231-3) — устанавливает визуальные критерии приемлемости для репрофилированных рельсов в Европе. На готовой поверхности недопустимы следы термического повреждения и ожогов.
- TB/T 1632.1-2014 (Китайский стандарт по сварке рельсов, Часть 1: Общие технические условия) предписывает, чтобы поверхность рельса на сварном соединении и вокруг него не должны иметь следов перегорания при шлифовании.
- TB/T 2344.1-2020 (рельсы весом 43 кг/м–75 кг/м) требуют устранения вредных поверхностных дефектов путем шлифования, причем ремонт должен выполняться таким образом, чтобы не нарушить микроструктуру рельса.
- AREMA В Северной Америке в соответствии с рекомендуемыми методами работы тепловое повреждение, возникающее в результате шлифования, также рассматривается как дефект, которого следует избегать за счет контролируемого удаления материала.
Общая черта всех стандартов: на поверхности готовой рельсы не должно быть следов термического повреждения, и там, где обнаружены следы ожога, их необходимо полностью отшлифовать — либо, если ожог слишком глубокий, рельс нужно разрезать и заново сварить.
Как предотвратить ожог от трения
Профилактика — это сочетание соблюдения правил эксплуатации оборудования и правильного подбора расходных материалов.
1. Регулировать параметры шлифования
- Сохраните небольшая глубина реза — При профилактичной шлифовке заготовка обрабатывается на несколько проходов с убором материала в размере долей миллиметра, а не одним глубоким проходом.
- Никогда не зацикливайтесь на одном месте; поддерживать движение вагона или поезда с заданной рабочей скоростью.
- Распределите зоны шлифования по всей поверхности рельсовой головки, а не сосредотачивайте проходы в одной зоне.
- Избегайте ударных нагрузок; колесо должно плавно входить в поворот, а не подвергаться ударам.
2. Регулировать температуру
- Если станок оснащен соответствующим устройством, используйте водяной распылитель или охлаждающую жидкость.
- В условиях нормальной температуры следует стремиться к никакого видимого посинения; правильно выполненный превентивный проход должен заканчиваться «холодным» или едва «теплым».
- Ограничьте продолжительность непрерывной шлифовки в одном месте и дайте поверхности остыть.
3. Выберите подходящий шлифовальный круг
Именно здесь, по сути, решается исход большинства проблем, связанных с ожогами при шлифовании:
- Класс (твердость): выберите марку абразивного круга, которая самозатачивается под давлением станка — тупые зерна должны отслаиваться, чтобы свежий абразив продолжал резать. Слишком твёрдая марка приводит к образованию глазури и пригоранию рельса; слишком мягкая марка изнашивается неэкономично.
- Тип абразива: высокоурожайные зерновые культуры, такие как циркония и оксида алюминия Обеспечивают более эффективное охлаждение и сохраняют остроту гораздо дольше, чем обычные корундные инструменты, что позволяет снизить количество подаваемого тепла на миллиметр удаляемого металла.
- Размер зерен: Абразивные материалы с крупным зерном обеспечивают быструю и не нагревающую обработку при выполнении интенсивных корректирующих операций; абразивные материалы с мелким зерном обеспечивают окончательную отделку при профилактических проходах.
- Связь и армирование: Связующие на основе смолы с армированием стекловолокном обеспечивают необходимый запас прочности для скоростей шлифовальной линии и гарантируют стабильные режущие характеристики на протяжении всего срока службы круга.
- Скорость вращения колеса: Соблюдайте максимальную рабочую скорость круга и частоту вращения шпинделя станка — превышение скорости приводит к значительному увеличению нагрева и представляет угрозу безопасности.
Для шлифовальных линий и профильных шлифовальных станков крайне важно правильно подобрать шлифовальный круг в соответствии с серией станка и условиями эксплуатации — см. наши руководства по Стандарты и практические методы шлифования железнодорожных рельсов и Процесс и оборудование для шлифования рельсов, или свяжитесь с нами рекомендации по выбору колес, подходящих для вашей машины — от Колеса шлифовального агрегата размером 260×90×154 чтобы автопарки Harsco PGM и CRRC GMC могли Профильные шлифовальные круги для станка M20.
Основные выводы
- Ожог от шлифования — это термический микроструктурный дефект — сине-черное изменение цвета свидетельствует о размягчении или повторном затвердевании поверхностного слоя, иногда сопровождающемся появлением микротрещин.
- Это определяется с помощью цветовая гамма визуальной оценки, травление кислотой, металлография, определение твердости и анализ по Баркхаузену — Визуальный осмотр является первой линией защиты при каждом проходе.
- Международные стандарты (EN 13231-2:2020, TB/T 1632.1-2014, TB/T 2344.1-2020) не допускают наличия термических повреждений на поверхности готовой рельсы.
- Основные причины — чрезмерное давление, время выдержки, глубина реза и неправильная твердость колеса — все это можно регулировать с помощью правильных настроек процесса и правильного выбора шлифовального круга.
Часто задаваемые вопросы
При какой температуре на рельсах возникает сгорание при шлифовании?
Видимые оттенки закалки появляются, когда температура поверхности головки рельса превышает примерно 200–220 °C (светло-соломенный цвет). Синее окрашивание указывает на температуру примерно 300–320 °C, а при температуре выше примерно 720 °C сталь аустенитизируется и при самозакаливании вновь затвердевает в хрупкий мартенсит — это наиболее разрушительная форма ожога.
Какова глубина типичного слоя ожога, образовавшегося в результате шлифования?
Сгоревшие слои имеют небольшую толщину — как правило, от нескольких сотых до нескольких десятых миллиметра. Неглубокие следы перегорания, не выходящие за пределы допустимого допуска на снятие металла, можно устранить путем тщательной повторной шлифовки; более глубокие следы перегорания с микротрещинами требуют вырезания и повторной сварки поврежденного участка рельса.
Можно ли всегда удалить синеву с рельса путем повторной шлифовки?
Только в том случае, если глубина прожига достаточно небольшая, чтобы его полное удаление не нарушило профиль рельса и не превысило допустимый объем снятия металла. При глубоком прожиге — особенно при наличии микротрещин — необходимо вырезать поврежденный участок и выполнить повторную сварку.
Ожоги при шлифовании возникают только при использовании ручных шлифовальных машин?
Нет. Ручная обработка сварных швов — это типичное место, но шлифовальные линии также оставляют ожоги, если глубина прохода, давление или характеристики круга выбраны неправильно. Машинная шлифовка, по сути, обеспечивает лучший контроль, если правильно подобрать круг и схему шлифования.
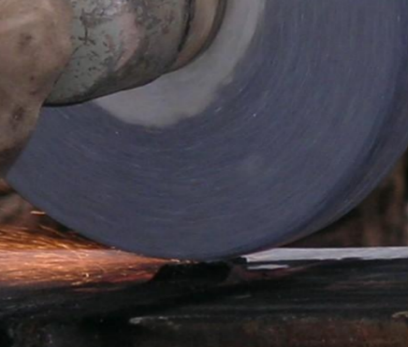
Почему слишком жёсткое колесо приводит к появлению ожогов?
На твердом шлифовальном круге застревают тупые абразивные зерна, и на его поверхности образуется глазурь. Круг с глазурью скользит по рельсу, а не режет его, преобразуя энергию шлифования в тепло вместо удаления металла — классическая причина появления термического ожога.
Ссылки
- EN 13231-2:2020 — Железнодорожные системы — Путь — Приемка работ — Часть 2: Приемка работ по восстановлению профиля рельсов на прямых участках, стрелочных переводах, пересечениях и компенсационных устройствах (CEN).
- TB/T 1632.1-2014 — Сварка рельсов. Часть 1. Общие технические условия (Государственное управление железных дорог Китая).
- TB/T 2344.1-2020 — Рельсы — Часть 1: рельсы 43 кг/м–75 кг/м (Государственное управление железных дорог Китая).
- AREMA — Руководство по железнодорожному строительству, Глава 5 — Железнодорожные пути (рекомендации по шлифовке рельсов и предельные значения тепловых повреждений).
Приведенные выше значения температуры закалки и диапазоны твердости являются приблизительными техническими ориентирами для перлитной рельсовой стали; при определении критериев приемки всегда следует руководствоваться соответствующими техническими условиями железнодорожного ведомства и данными производителя колес.